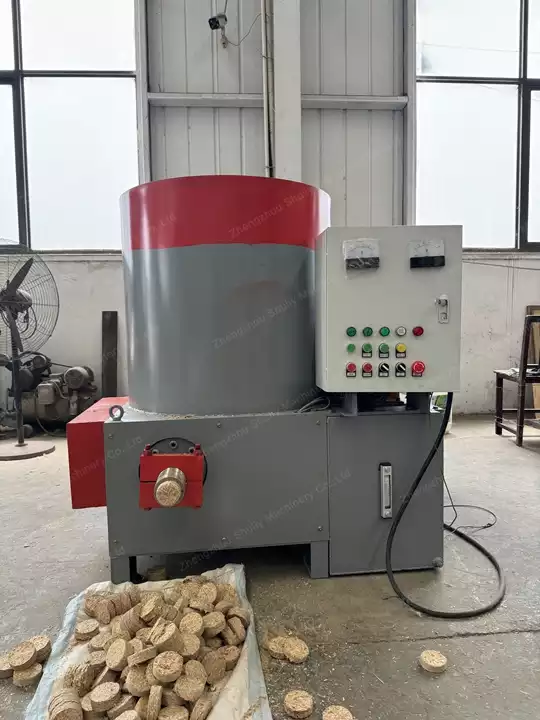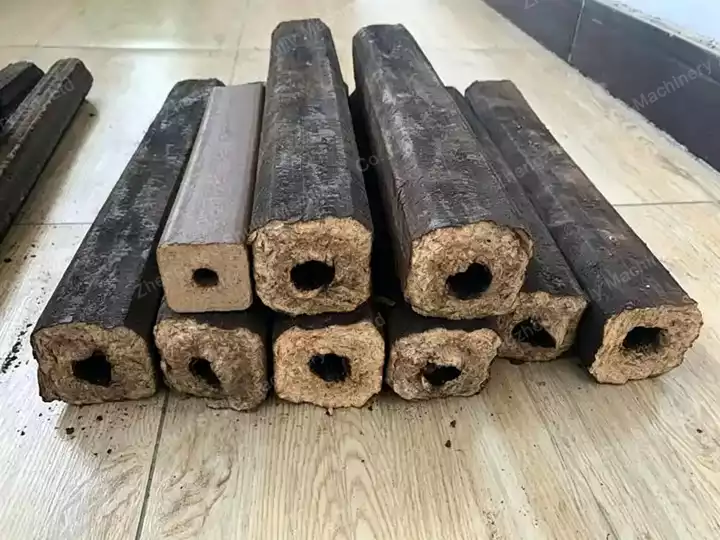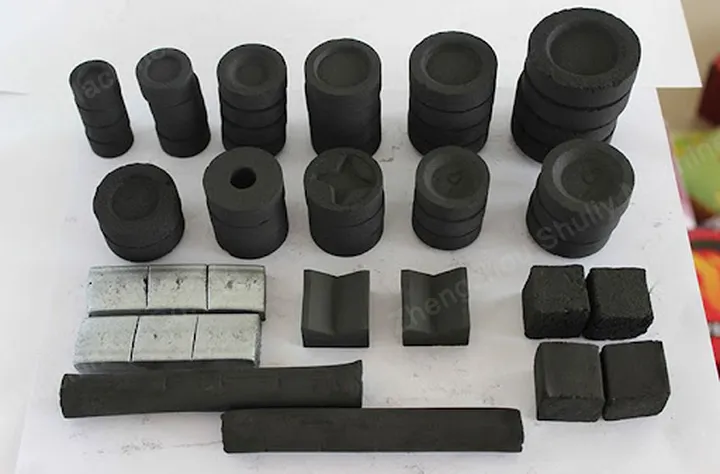
Viele Nutzer, die in der Holzkohleproduktion tätig sind, sind mit der Formgebung von Kohle- oder Holzkohlepulver vertraut. Die Formgebung von Kohlepulver ist ein wichtiger Schritt bei der Herstellung hochwertiger Kohle- und Holzkohlebriketts. Die Kohle- und Holzkohlebrikettpresse ist die Hauptausrüstung für die Formgebung. Es gibt mehrere wichtige Faktoren im Formgebungsprozess von Kohle- und Holzkohlepulver, die wir beachten sollten.
1. Formeigenschaften der Rohstoffe
Die Formeigenschaften von Rohstoffen wie Kohle und Holzkohle sind die kritischsten inneren Faktoren, die den Formgebungsprozess von Kohle- und Holzkohlepulver beeinflussen, insbesondere die Elastizität und Plastizität von Kohle und Holzkohle. Je höher die Plastizität von Kohle- und Holzkohlepulver, desto besser sind seine Formeigenschaften.
Torf, Braunkohle, Holzkohlepulver und andere Rohstoffe sind reich an hochplastischen Asphaltenen und Huminstoffen, daher ist ihre Formgebung gut und das Formergebnis ideal. Im Allgemeinen müssen die meisten Kohle- und Holzkohlepulver vor dem Pressen ein Bindemittel zugesetzt werden, um ihre Plastizität zu erhöhen.
2. Der Formdruck
Wenn die Formkraft geringer ist als die Bruchkraft, steigt die mechanische Festigkeit der Holzkohlebrikett-Extrudermaschine mit zunehmendem Formdruck. Verschiedene Arten von Kohle und Holzkohle haben unterschiedliche Bruchkräfte. Der optimale Formdruck hängt eng mit der Art der Kohle-/Holzkohlebriketts, der Feuchtigkeits- und Partikelgröße der Materialien sowie der Art und Menge des Bindemittels zusammen.
3. Der Feuchtigkeitsgehalt der Rohstoffe
Die Rolle der Feuchtigkeit im Material während des Formprozesses umfasst hauptsächlich:
Eine angemessene Wassermenge kann als Schmiermittel wirken, die innere Reibung des Formsystems verringern und die mechanische Festigkeit der Holzkohle-Extrudermaschine verbessern. Bei zu viel Wasser wird die Wasserschicht auf der Materialoberfläche dicker, was die vollständige Verdichtung der Materialien untereinander beeinträchtigt und die mechanische Festigkeit der Holzkohlebrikettmaschine verringert. Darüber hinaus führt ein zu hoher Feuchtigkeitsgehalt beim Trocknen der Holzkohlebriketts leicht zu Rissen, sodass die Holzkohle- oder Kohlebriketts leicht brechen;
Wenn ein hydrophiles Bindemittel zum Formen verwendet wird, befeuchtet eine angemessene Wassermenge die Materialoberfläche vorab, um die Bindung zwischen den Materialien zu erleichtern. Bei zu viel Wasser wird die Wirkung des Bindemittels schlechter. Die geeignete Formfeuchtigkeit liegt im Allgemeinen bei 10 % bis 15 %.
Wenn ein hydrophobes Bindemittel zum Formen verwendet wird, verringert Wasser die Wirkung des Bindemittels, daher wird der Wassergehalt des Materials im Allgemeinen unter 4 % kontrolliert. Kurz gesagt, die Feuchtigkeit der Materialien sollte je nach tatsächlicher Situation flexibel gesteuert und in einem optimalen Bereich gehalten werden.
4. Bindemitteldosierung
Da die meisten Kohle- und Holzkohleformgebungseigenschaften schlecht sind, ist die Verwendung eines Bindemittels im Formprozess üblich. Dabei ist die Bindemittelmenge nicht nur der Schlüsselfaktor für die Brikettfestigkeit, sondern hat auch einen sehr wichtigen Einfluss auf die Brikettproduktionskosten. Aus Sicht der Bindemittelverfestigung ist eine Erhöhung der Bindemittelmenge vorteilhaft, um die Brikettfestigkeit zu verbessern.
Aus Sicht des Formprozesses ist eine Erhöhung der Bindemittelmenge jedoch nicht förderlich für die Verbesserung des Formdrucks und der Brikettfestigkeit: Aus Sicht der Formstabilität ist eine Erhöhung der Bindemittelmenge nicht förderlich für die Verbesserung der Brikettfestigkeit. Daher ist es notwendig, die optimale Bindemittelmenge durch Experimente zu bestimmen.