पूरी चारकोल उत्पादन लाइन में, सॉडस्ट ब्रिकेट्स एक्सट्रूडर मशीन चारकोल मोल्डिंग के लिए एक महत्वपूर्ण मशीन है। इसलिए, यह जानना आवश्यक है कि सॉडस्ट ब्रिकेट्स मशीन का बेहतर उपयोग कैसे किया जाए। सॉडस्ट ब्रिकेट मशीन का उपयोग करने के लिए इसकी आवश्यकताओं को समझना होगा, ताकि उच्च गुणवत्ता वाले मशीन-निर्मित चारकोल का उत्पादन सुनिश्चित हो सके।
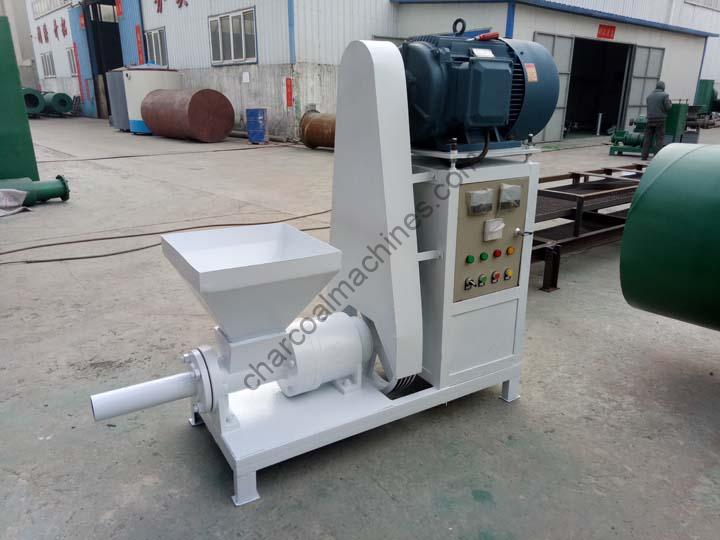
चारकोल-ब्रिकेट्स-मशीन-सफेद 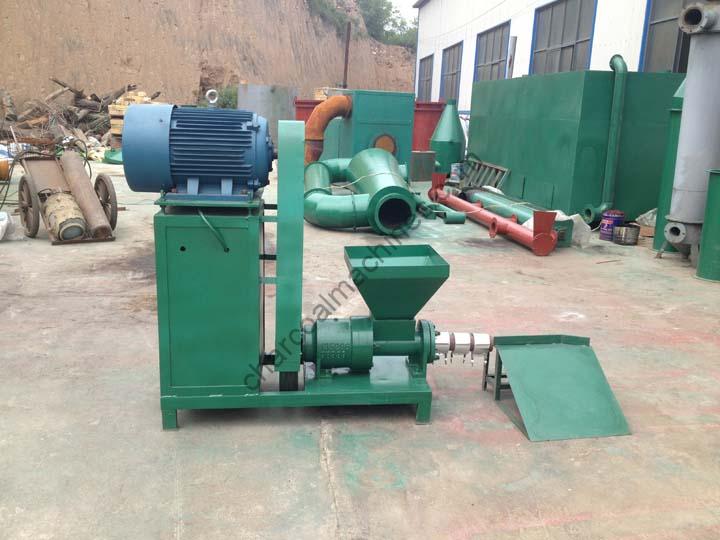
चारकोल-ब्रिकेट्स-मशीन 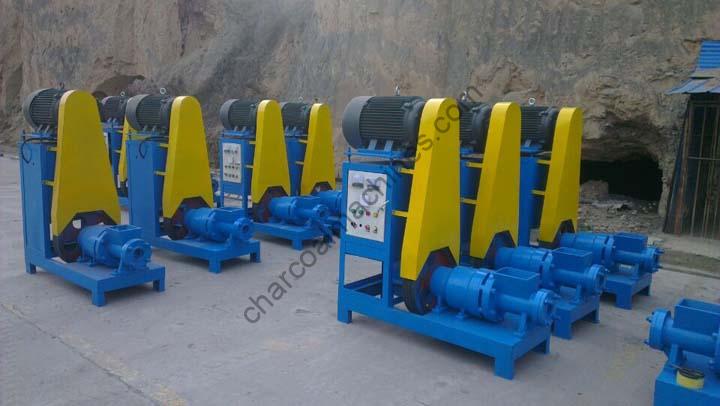
चारकोल-ब्रिकेट्स-मशीन 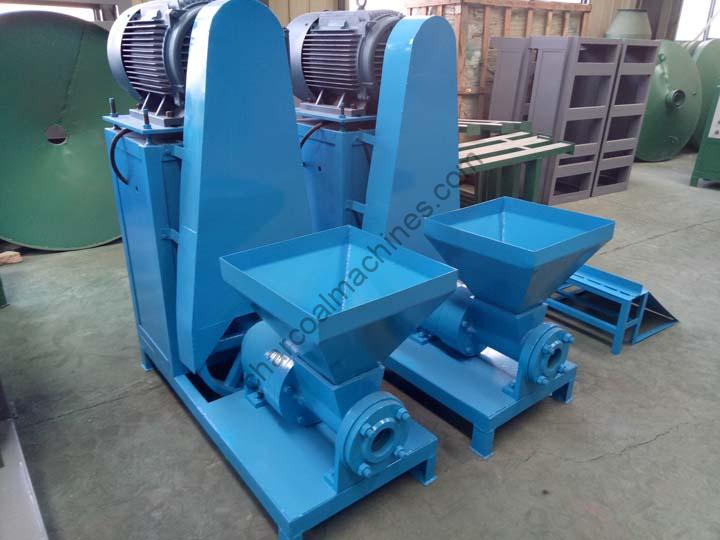
चारकोल-ब्रिकेट्स-मशीन
कच्चे माल की आवश्यकताएं
छड़ की गुणवत्ता न केवल उपकरण और उत्पादन प्रक्रिया से निर्धारित होती है, बल्कि कच्चे माल में नमी की मात्रा से भी निर्धारित होती है। कच्चे माल में नमी की मात्रा आमतौर पर 10% से कम होनी चाहिए।
इसलिए, हमारा प्रारंभिक कार्य कच्चे माल को सुखाना है। सुखाने से पहले, कच्चे माल को 1-2 दिनों के लिए खुली हवा में सुखाया जा सकता है, ताकि कच्चे माल की सतह से नमी वाष्पित हो जाए, जिससे ड्रायर का सुखाने का समय और ईंधन की खपत कम हो जाए।
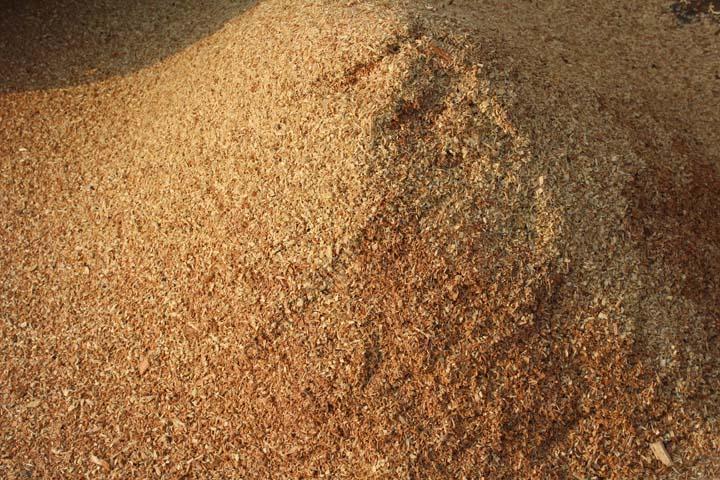
सॉडस्ट 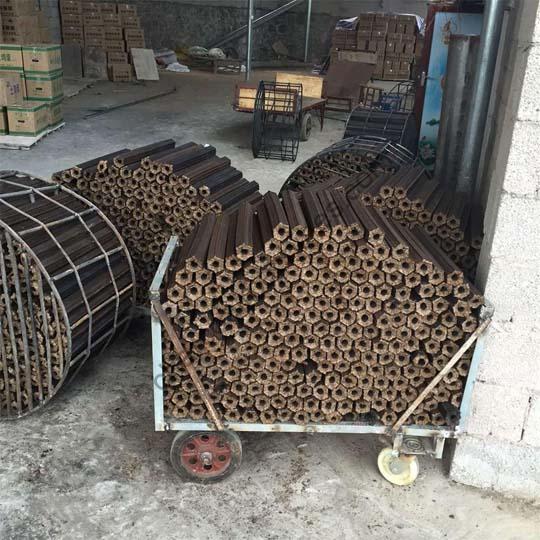
ब्रिकेट्स
फिर हम कण आकार के अनुसार योग्य कच्चे माल को एयरफ्लो ड्रायर मशीन या रोटरी ड्रायर मशीन में सुखाने के लिए डालेंगे, सुखाने पर सामग्री की नमी की मात्रा 10% से नीचे आ जाएगी, औसत तापमान लगभग 60-70 ℃ होता है। सुखाने के बाद, कच्चे माल को सॉडस्ट ब्रिकेट मशीन में डालकर छड़ दबाई जा सकती है।
तापमान की आवश्यकताएं
छड़ का उत्पादन बायोमास ब्रिकेट मशीन पर पूरा होता है। सॉडस्ट ब्रिकेट्स बनाने वाली मशीन के फॉर्मिंग स्लीव के बाहर हीटिंग रिंग होती है, जो स्लीव के तापमान को लगभग 350 ℃ तक बढ़ा सकती है।
स्लीव का तापमान समायोजित किया जा सकता है। जब स्लीव का तापमान अधिक होता है, तो आकार की छड़ की सतह का रंग गहरा होता है। इसके विपरीत, जब स्लीव का तापमान कम होता है, तो छड़ का रंग हल्का होता है।
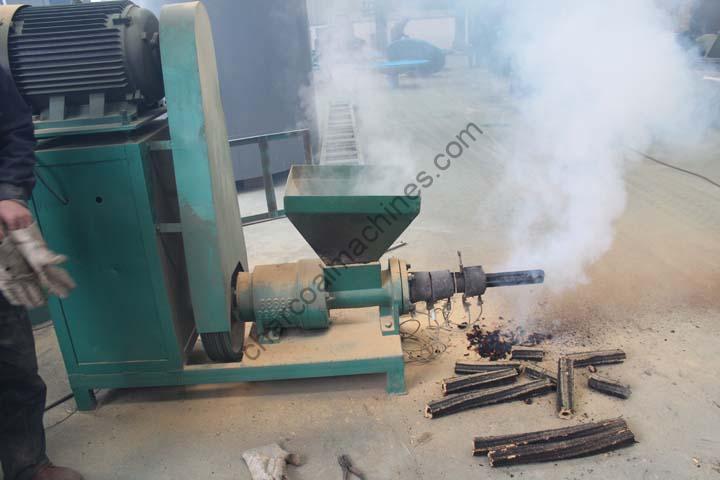
ब्रिकेट-मशीन-कार्य 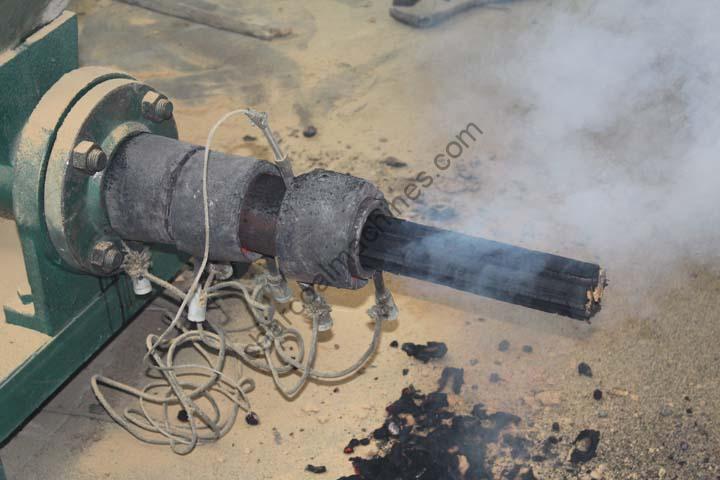
ब्रिकेट-मशीन-कार्य 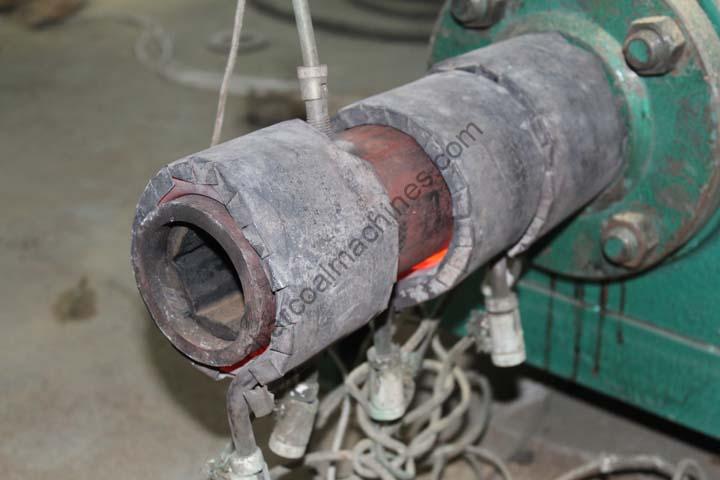
ब्रिकेट-मशीन-कार्य
चिकनी सतह, उच्च घनत्व और बिना दरार सुनिश्चित करने के लिए, कच्चे माल के प्रकार और नमी की मात्रा के अनुसार उपयुक्त फॉर्मिंग तापमान चुना जा सकता है। स्लीव का तापमान फील्ड टेस्ट द्वारा निर्धारित किया जा सकता है।
सहायक उपकरणों की आवश्यकताएं
प्रोपेलर 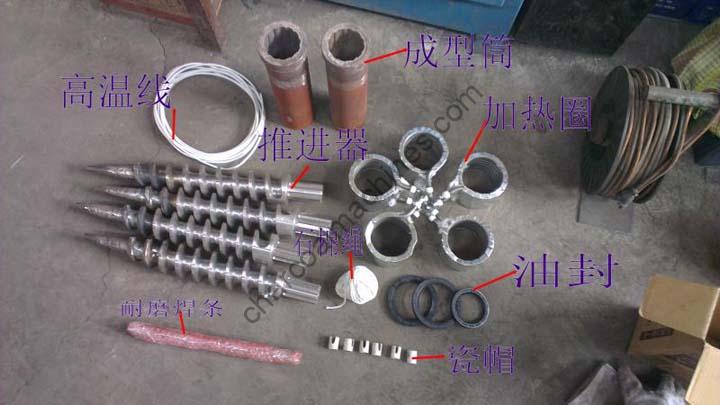
प्रोपेलर
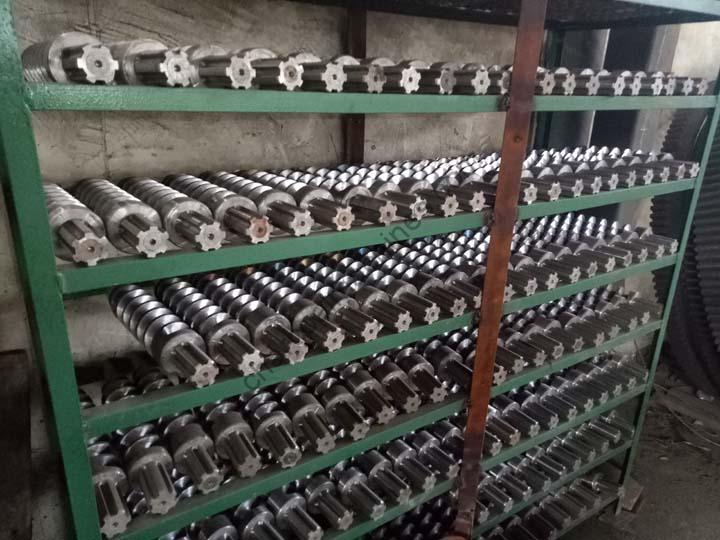
स्क्रू प्रोपेलर सॉडस्ट ब्रिकेट मशीन का एक महत्वपूर्ण हिस्सा है। मानक स्टील 45 का आकार छड़ की फॉर्मिंग गति और परिचालन स्थिरता को प्रभावित करता है।
इसलिए, जब प्रोपेलर घिस जाता है, तो समय पर मरम्मत करें या नया प्रोपेलर बदलें, ताकि सामान्य उत्पादन प्रभावित न हो। रखरखाव के लिए घिसाव-प्रतिरोधी इलेक्ट्रोड का उपयोग किया जाना चाहिए। प्रोपेलर के हेलिक्स कोण परत के अनुसार, पुन: वेल्डिंग से पहले वेल्डिंग स्लैग को हटाया जाना चाहिए।