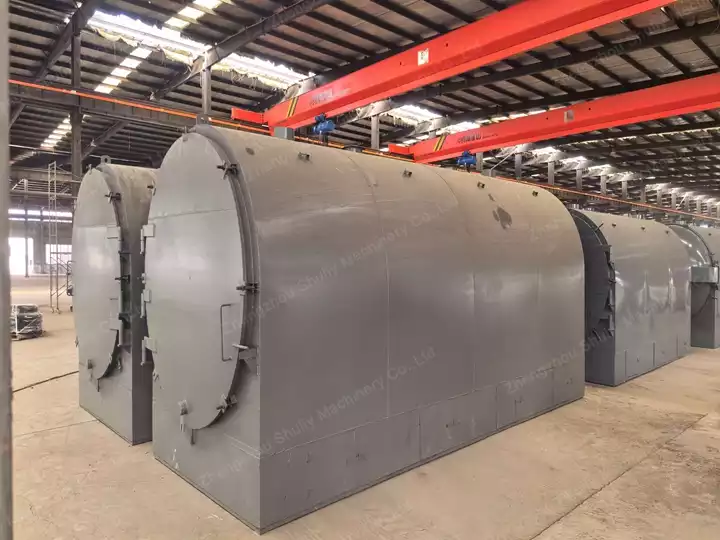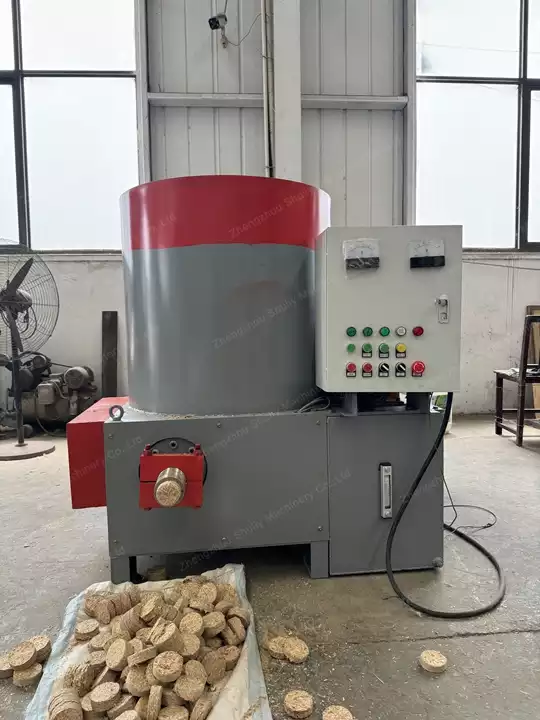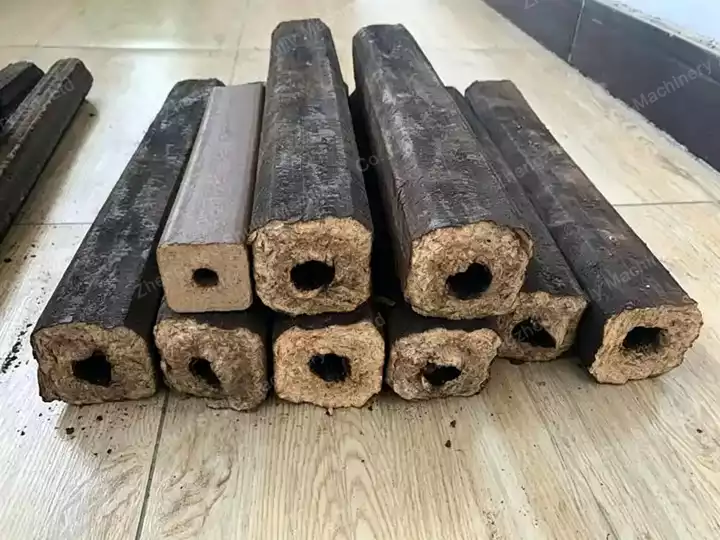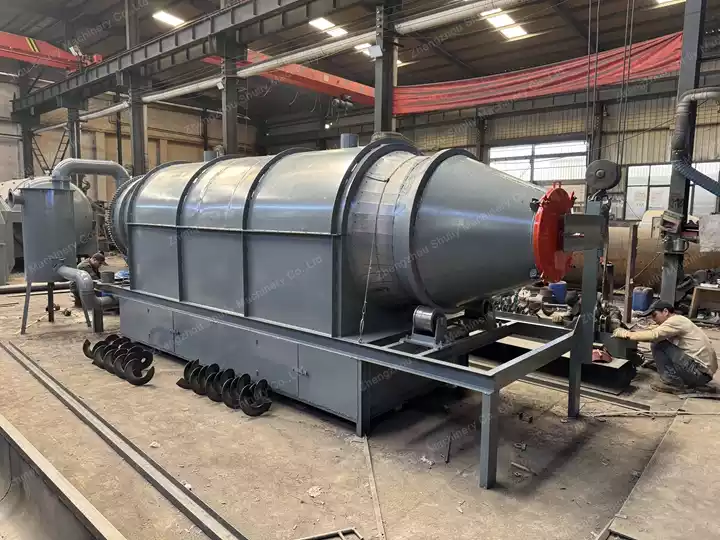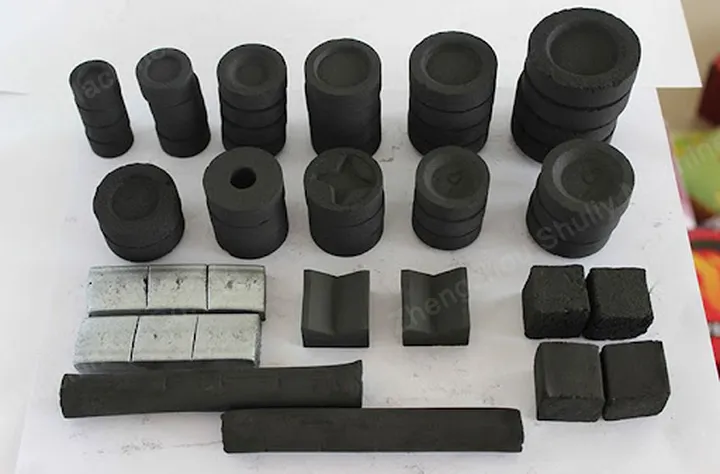
石炭や木炭の製造に携わる多くのユーザーは、粉炭や木炭の成形に精通しています。粉炭の成形は、高品質の石炭・木炭ブリケットを製造する上で重要な工程です。粉炭・木炭ブリケットマシンは成形の主要設備です。粉炭・木炭の成形プロセスには、注意すべきいくつかの重要な要素があります。
1. 原料の成形特性
石炭や木炭などの原料の成形特性は、粉炭・木炭の成形プロセスに影響を与える最も重要な内部要因であり、特に石炭や木炭の弾性と可塑性が重要です。粉炭や木炭の可塑性が高いほど、成形特性は良好です。
泥炭、亜炭、炭粉などの原料には、高可塑性のアスファルテンやフミン酸物質が豊富に含まれているため、成形性が良く、成形効果も理想的です。一般的に、ほとんどの石炭粉や炭粉は、プレス成形前にバインダーを添加して可塑性を高める必要があります。
2. 成形圧力
成形力が破砕力よりも小さい場合、木炭ブリケット押出機の機械的強度は成形圧力の増加とともに増加します。石炭や木炭の種類によって破砕力は異なります。最適な成形圧力は、石炭・木炭ブリケットの種類、材料の水分や粒子サイズの組成、バインダーの種類と量に密接に関係しています。
3. 原料の水分含有量
成形プロセスにおける材料中の水分の役割は、主に以下の通りです:
適切な水分量は潤滑剤として機能し、成形システムの内部摩擦を低減し、木炭押出機の機械的強度を向上させます。水分が多すぎると、材料表面の水層が厚くなり、材料同士の十分な密度に影響を与え、木炭ブリケットマシンの機械的強度が低下します。また、過剰な水分含有量は、木炭ブリケットを乾燥させる際にひび割れを起こしやすく、木炭や石炭のブリケットが破損しやすくなります。
親水性バインダーを使用して成形する場合、適切な量の水が事前に材料表面を濡らし、材料間の結合を促進します。水が多すぎると、バインダーの効果が低下します。適切な成形水分は一般的に10%~15%です。
疎水性バインダーを使用して成形する場合、水はバインダーの効果を低下させるため、一般的に材料の水分含有量は4%以下に制御します。要するに、材料の水分は実際の状況に応じて柔軟に制御し、最適な範囲に保つ必要があります。
4. バインダー使用量
ほとんどの石炭や木炭の成形性能は低いため、バインダーを使用した成形プロセスが一般的です。この場合、バインダーの量はブリケット強度に影響を与える重要な要因であるだけでなく、ブリケットの生産コストにも非常に重要な影響を与えます。バインダーの固化の観点からは、バインダー量を増やすことはブリケット強度の向上に有益です。
しかし、成形プロセスの観点からは、バインダー量を増やすことは成形圧力とブリケット強度の向上に不利です。成形の安定性の観点からも、バインダー量を増やすことはブリケット強度の向上に不利です。したがって、実験を通じて最適なバインダー量を決定する必要があります。