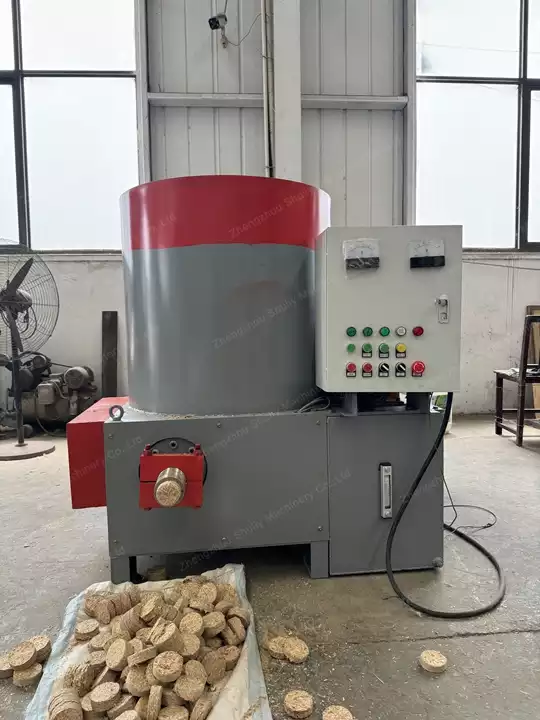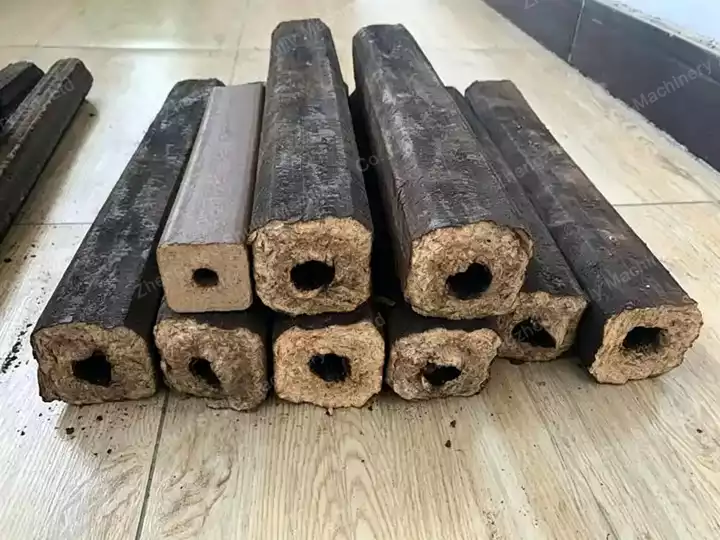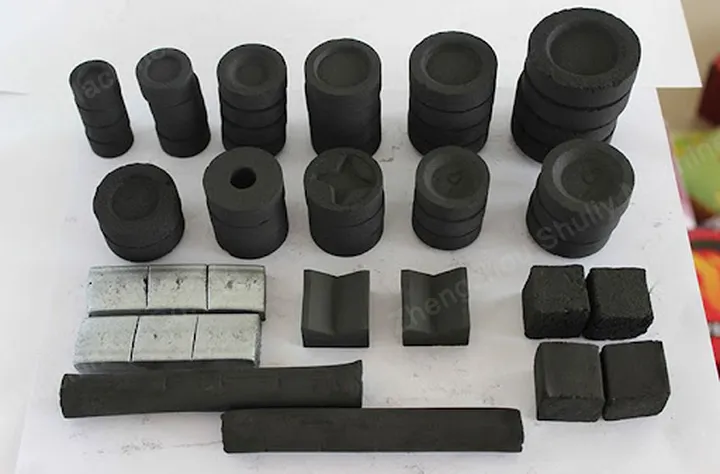
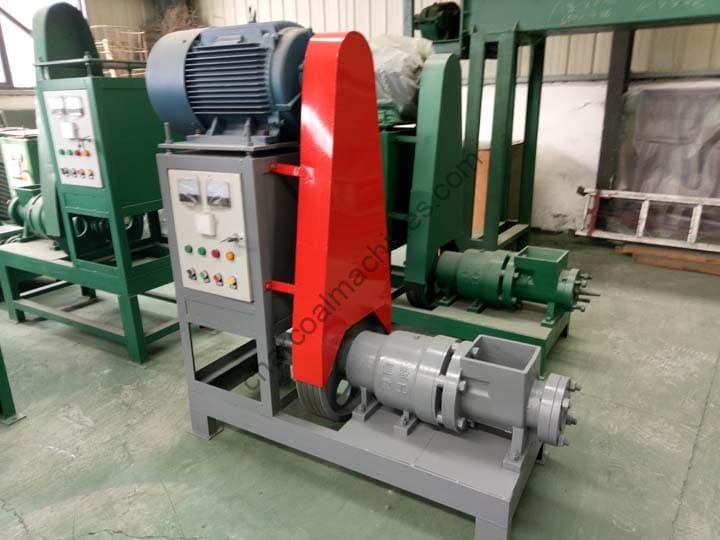
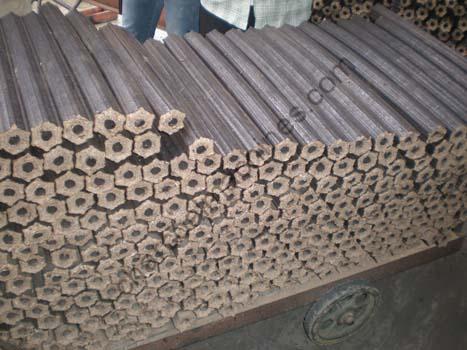
電気式おがくずブリケットマシンは、棒状の木炭を製造するために必須の装置です。押出ダイスを交換することで、角形、中空円筒形、六角形など、さまざまな形状のバイオマス棒を製造できます。これまで木炭製造機メーカーとして海外のお客様と取引してきた中で、おがくず押出機のモーター選定や運転温度制御に関するご質問をよくいただきます。本日は、シューリー機械がこれらの問題に焦点を当てて解説します。
おがくずブリケットマシンで加工する原料の特性は?
バイオマス棒(ピニケイ)を製造するための原料は、通常、次の2つの条件を満たす必要があります。1. 原料は微粒子または粉末状で、サイズは10mm未満であること。2. 原料の含水率は12%未満であること。
農業や林業から発生する大量の廃棄物は、リサイクルして炭化可能なピニケイに加工できます。例えば、わら、もみ殻、おがくず、枝、ピーナッツ殻、パーム殻などです。大きな材料の場合は、まず効率的な木材粉砕機で粉砕する必要があります。含水率が高い材料には、自然乾燥法またはおがくず乾燥機を使用して乾燥させます。
おがくずブリケットマシンのモーター選定と運転温度制御方法
- モーター選定方法
木炭製造ラインにおけるおがくず棒製造機は、高温高圧で原料を圧縮して成形するため、木炭製造ライン全体の工程で主要な役割を果たします。バイオマスブリケットマシンは、構成動力が異なります。
一般的に、50型の棒製造機がよく使用されます。モーターは通常15kWが搭載されますが、18.5kWのものもあります。どちらが良いでしょうか?棒製造機はモーターから減速機を駆動するため、省エネで効率的な棒製造装置を使用する場合、必要な動力は少なくなります。
- 運転温度制御方法
ピニケイ製造装置の成形シリンダーの温度は、通常260℃~300℃に制御されます。温度調節はまず原料に依存します。原料を加熱する目的は、原料中のリグニンを軟化させ、高圧成形のための粘性を高めることです。
温度が高すぎると、原料が過度に軟化し、生産速度は速いものの、製品の硬度が不足します。温度が低すぎると、原料の粘性が悪く、製品品質も低下し、欠陥やひび割れが生じやすくなります。そのため、バイオマスブリケット製造に適した温度範囲を繰り返し探求する必要があります。
一般的に、竹ブリケットの製造温度は比較的低く、260℃~300℃に保つのが適しています。わらやもみ殻の場合は300℃~320℃が選択できます。もちろん、温度の選択は原料の実際の含水率も考慮する必要があります。同じ原料をおがくずブリケットマシンでブリケットを製造する場合でも、加工温度は異なるため、オペレーターの的確な判断が求められます。