木炭製造ライン全体において、おがくずブリケット押出機は木炭成型のための重要な機械です。そのため、おがくずブリケットマシンをより有効に活用する方法を知ることが必要です。おがくずブリケットマシンを使用するには、その要件を理解し、高品質な機械式木炭の生産を確保する必要があります。
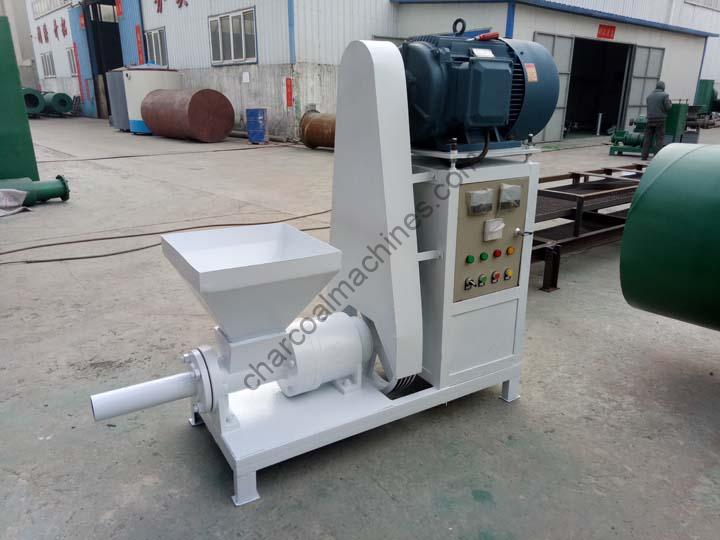
木炭ブリケットマシン ホワイト 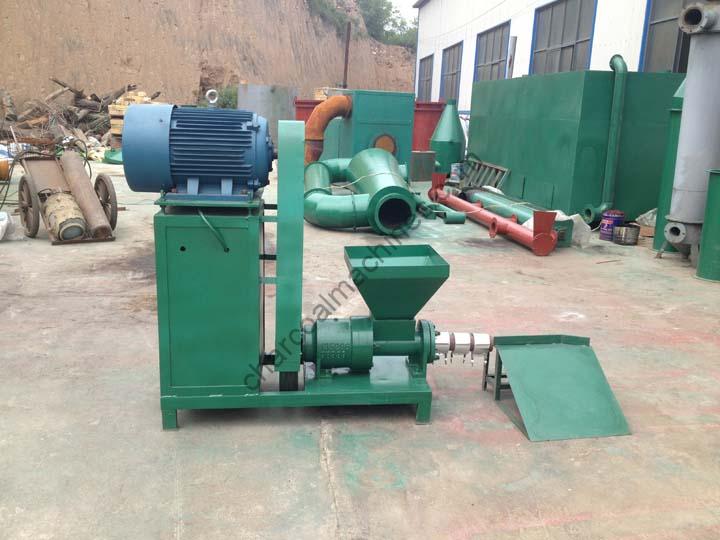
木炭ブリケットマシン 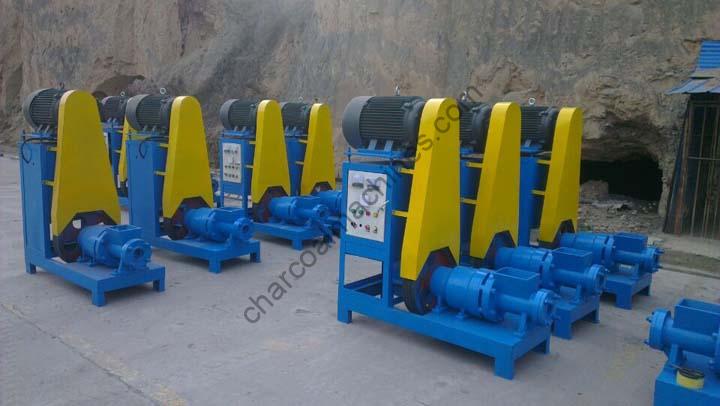
木炭ブリケットマシン 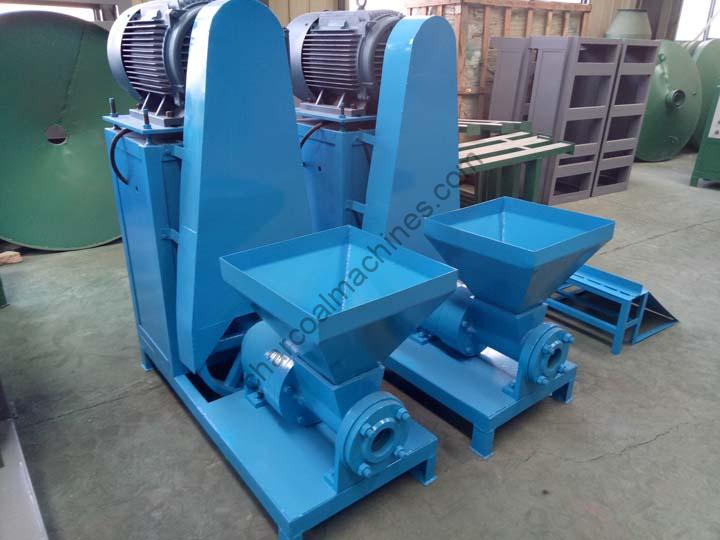
木炭ブリケットマシン
原材料の要件
棒状製品の品質は、設備自体や製造工程だけでなく、原材料の含水率にも左右されます。原材料の含水率は一般的に10%未満であることが求められます。
そのため、最初の作業は原材料を乾燥させることです。乾燥前に、原材料を屋外で1〜2日間天日乾燥させることで、表面の水分を蒸発させ、乾燥時間と乾燥機の燃料消費を削減できます。
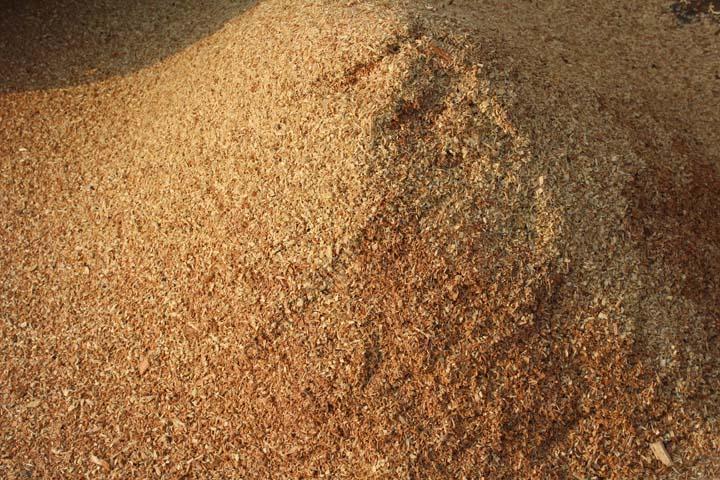
おがくず 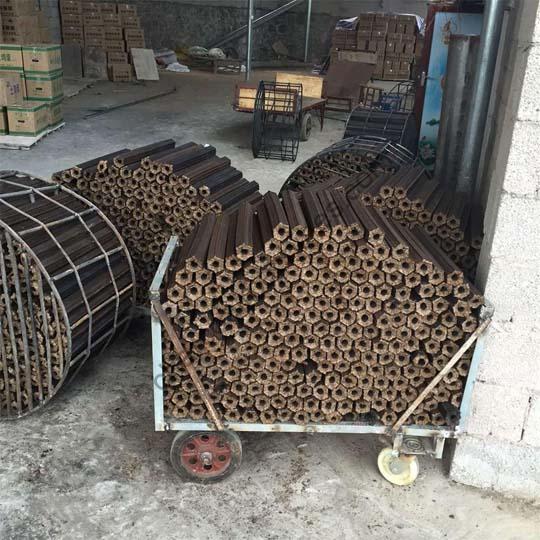
ブリケット
その後、粒度が適格な原材料を気流乾燥機またはロータリー乾燥機に入れて乾燥させ、含水率を10%未満に低下させます。乾燥時の平均温度は約60〜70℃です。乾燥後、原材料をおがくずブリケットマシンに投入して棒状に圧縮できます。
温度の要件
棒状製品の製造は、バイオマスブリケットマシンで行われます。おがくずブリケット製造装置の成型スリーブの外側には加熱リングがあり、スリーブの温度を約350℃まで上昇させることができます。
スリーブの温度は調整可能です。スリーブの温度が高いほど、成型された棒の表面色は濃くなります。逆に、スリーブ温度が低いと、棒の色は薄くなります。
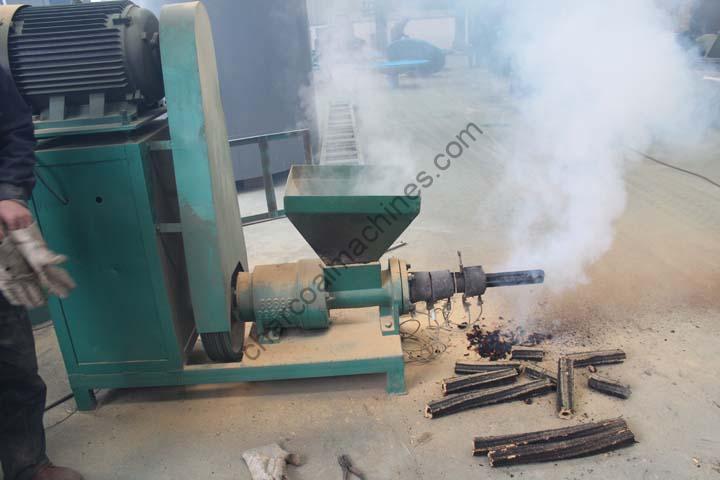
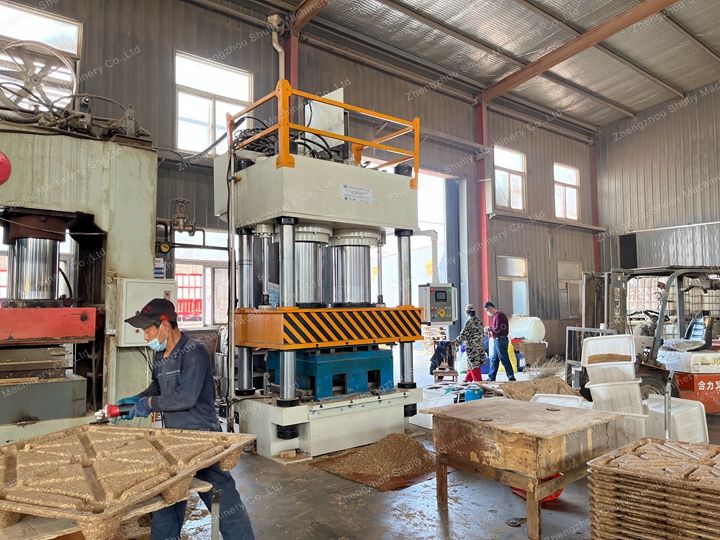
ブリケットマシン稼働中 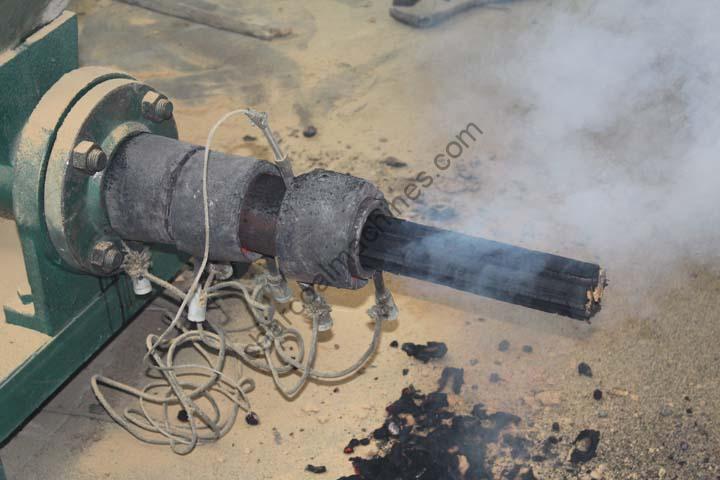
ブリケットマシン稼働中 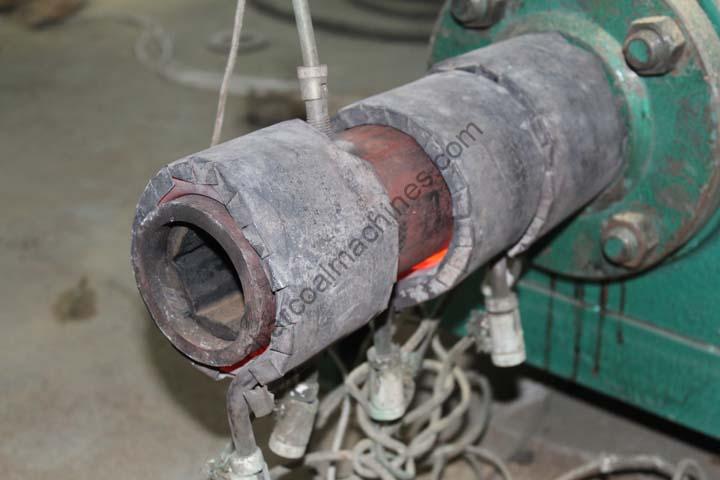
ブリケットマシン稼働中
滑らかな表面、高密度、割れなしを確保するために、原材料の種類と含水率に応じて適切な成型温度を選択できます。スリーブの温度は現場テストで決定できます。
付属品の要件
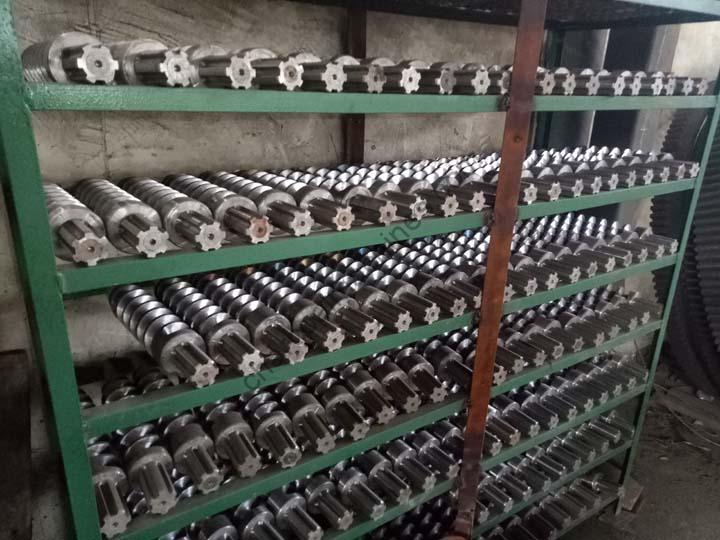
プロペラ 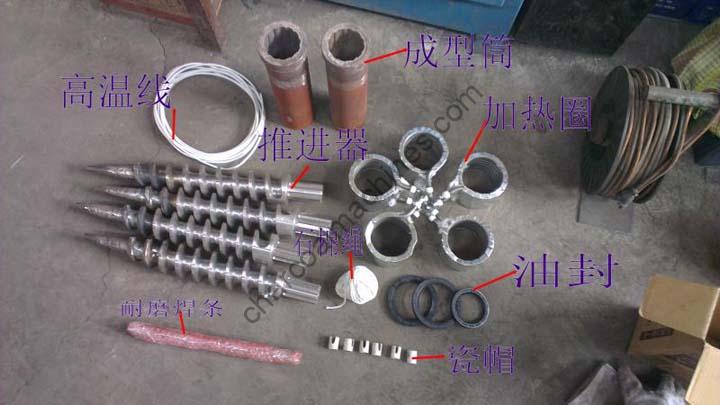
プロペラ
スクリュープロペラはおがくずブリケットマシンの重要な部品です。標準鋼45のサイズは、棒の成型速度と動作安定性に影響を与えます。
そのため、プロペラが摩耗した場合、正常な生産に影響を与えないよう、速やかに修理または新しいプロペラと交換する必要があります。メンテナンスには耐摩耗性電極を使用する必要があります。プロペラのらせん角層に従って、再溶接前に溶接スラグを除去する必要があります。