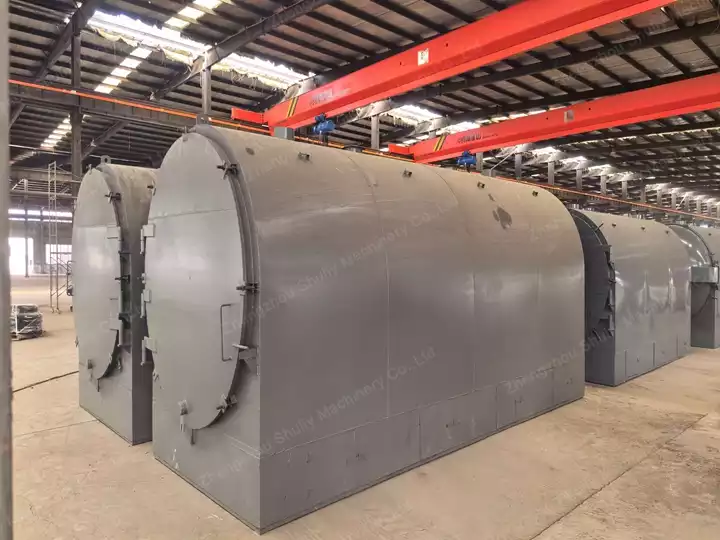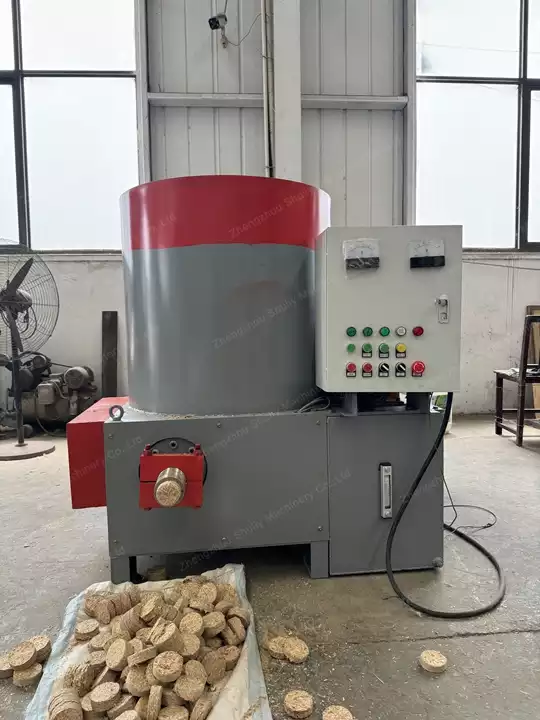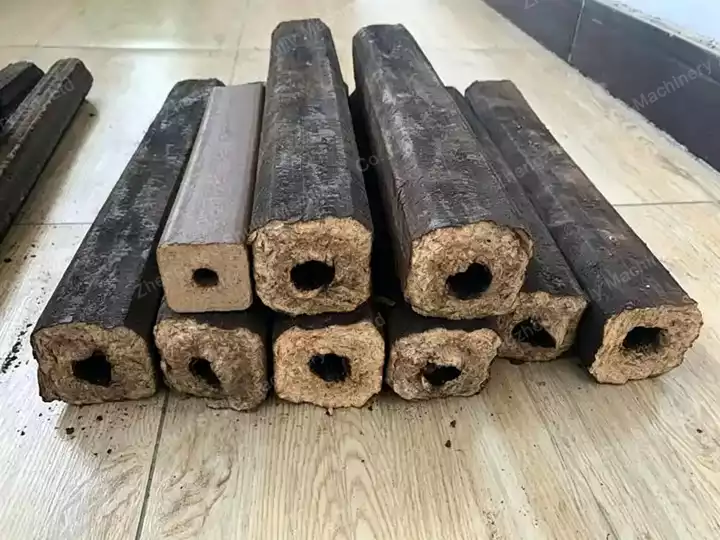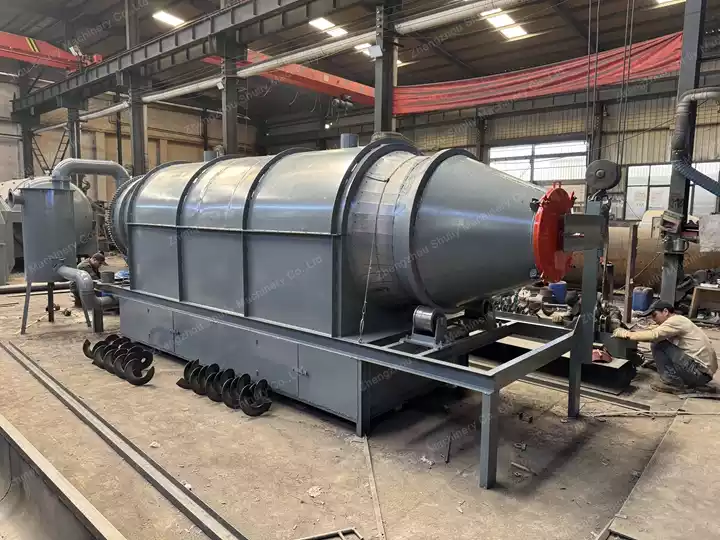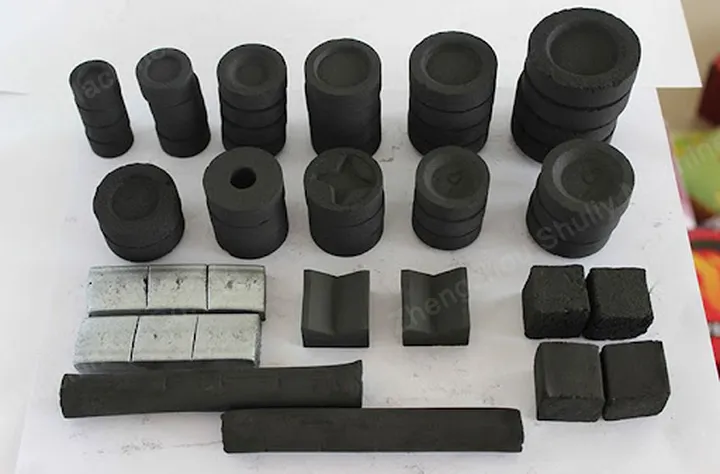
Многие пользователи, занимающиеся производством древесного угля, хорошо знакомы с формованием измельченного угля или древесного угля. Формование измельченного угля — важный этап в производстве высококачественных угольных и древесноугольных брикетов. Машина для брикетирования измельченного угля и древесного угля является основным оборудованием для формования. Существует несколько важных факторов в процессе формования измельченного угля и древесного угля, на которые следует обратить внимание.
1. Формовочные характеристики сырья
Формовочные характеристики сырья, такого как уголь и древесный уголь, являются наиболее критическими внутренними факторами, влияющими на процесс формования измельченного угля и древесного угля, особенно эластичность и пластичность угля и древесного угля. Чем выше пластичность измельченного угля и древесного угля, тем лучше его формовочные характеристики.
Торф, бурый уголь, древесноугольный порошок и другое сырье богаты высокопластичными асфальтенами и гуминовыми кислотами, поэтому их формование хорошее, результат формования идеальный. Как правило, большинство угольного и древесноугольного порошка перед прессованием необходимо добавить связующее для повышения пластичности.
2. Давление прессования
Когда усилие формования меньше усилия разрушения, механическая прочность экструдер для угольных брикетов увеличивается с ростом давления прессования. Различные типы угля и древесного угля имеют разные усилия разрушения. Оптимальное давление прессования тесно связано с типом угольных/древесноугольных брикетов, составом влажности и размером частиц материалов, а также типом и количеством связующего.
3. Влажность сырья
Роль влаги в материале в процессе формования в основном включает:
Правильное количество воды может действовать как смазка, уменьшая внутреннее трение в системе формования и повышая механическую прочность экструдер для древесного угля. Если воды слишком много, водный слой на поверхности материала становится толще, что препятствует полному уплотнению материалов друг с другом и снижает механическую прочность брикетов древесного угля. Кроме того, избыточная влажность приводит к растрескиванию при сушке брикетов, что делает угольные или древесноугольные брикеты склонными к разрушению.
Если для формования используется гидрофильное связующее, соответствующее количество воды предварительно смачивает поверхность материалов, облегчая связывание между ними. Если воды слишком много, эффективность связующего ухудшается. Подходящая влажность для формования обычно составляет 10–15%.
При использовании гидрофобного связующего вода снижает его эффективность, поэтому влажность материала обычно контролируют ниже 4%. Таким образом, влажность материалов следует гибко регулировать в зависимости от реальной ситуации и поддерживать в оптимальном диапазоне.
4. Дозировка связующего
Поскольку большинство углей и древесных углей имеют плохие формовочные свойства, использование связующего в процессе формования довольно распространено. В этом случае количество связующего является не только ключевым фактором, влияющим на прочность брикетов, но и оказывает очень важное влияние на себестоимость производства брикетов. С точки зрения упрочнения связующего, увеличение его количества способствует повышению прочности брикетов.
Однако с точки зрения процесса формования, увеличение количества связующего не способствует повышению давления прессования и прочности брикетов; с точки зрения стабильности формования, увеличение количества связующего также не способствует повышению прочности брикетов. Поэтому необходимо определить оптимальное количество связующего экспериментальным путем.