ในสายการผลิตถ่านอัดแท่งทั้งหมด เครื่องอัดถ่านอัดแท่งจากขี้เลื่อยเป็นเครื่องจักรสำคัญสำหรับการขึ้นรูปถ่าน ดังนั้นจึงจำเป็นต้องรู้วิธีใช้เครื่องอัดถ่านอัดแท่งจากขี้เลื่อยให้ดีขึ้น การใช้เครื่องอัดถ่านอัดแท่งจากขี้เลื่อยต้องเข้าใจข้อกำหนดของเครื่อง เพื่อให้มั่นใจในการผลิตถ่านอัดแท่งคุณภาพสูง
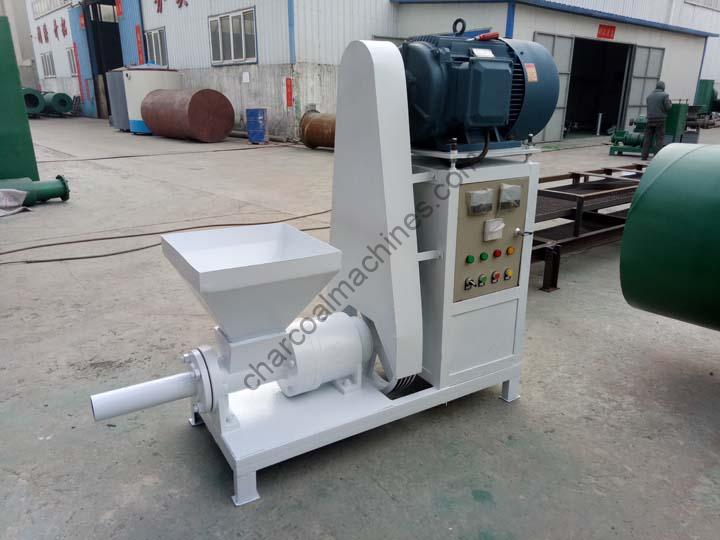
เครื่องอัดถ่านอัดแท่งสีขาว 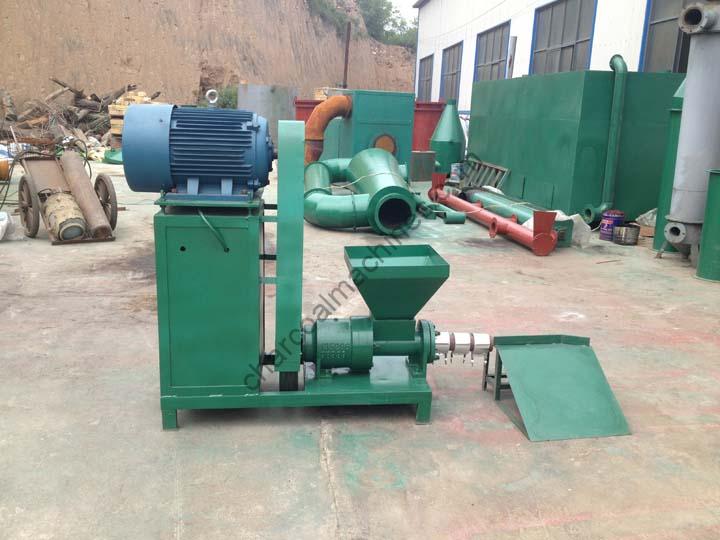
เครื่องอัดถ่านอัดแท่ง 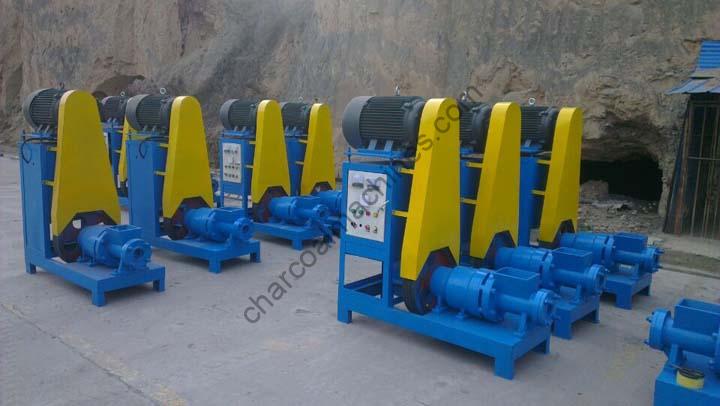
เครื่องอัดถ่านอัดแท่ง 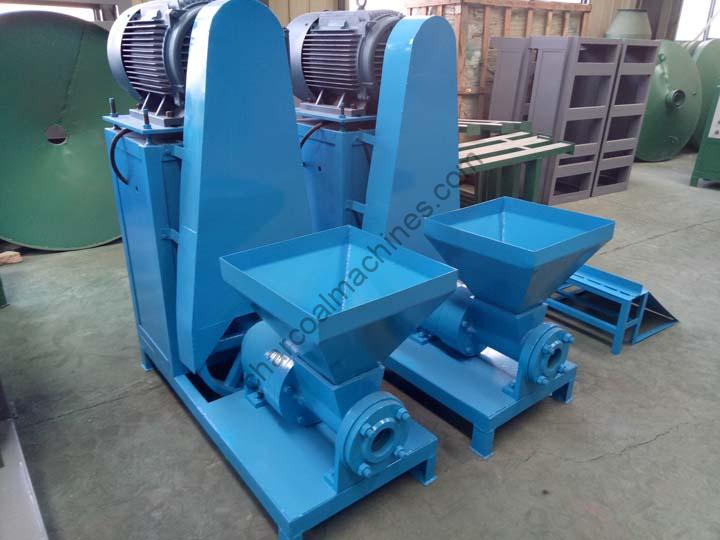
เครื่องอัดถ่านอัดแท่ง
ข้อกำหนดสำหรับวัตถุดิบ
คุณภาพของแท่งถ่านไม่ได้ขึ้นอยู่กับตัวอุปกรณ์และกระบวนการผลิตเท่านั้น แต่ยังขึ้นอยู่กับปริมาณความชื้นในวัตถุดิบด้วย โดยทั่วไปปริมาณความชื้นของวัตถุดิบต้องน้อยกว่า 10%
ดังนั้น งานเริ่มต้นของเราคือการทำให้วัตถุดิบแห้ง ก่อนการอบแห้ง สามารถตากวัตถุดิบกลางแจ้งเป็นเวลา 1-2 วัน เพื่อให้ความชื้นบนผิววัตถุดิบระเหยออกไป ลดเวลาในการอบแห้งและการใช้เชื้อเพลิงของเครื่องอบแห้ง
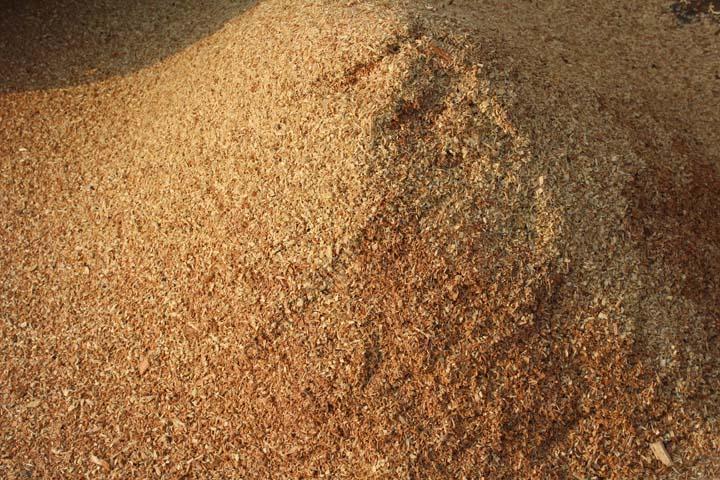
ขี้เลื่อย 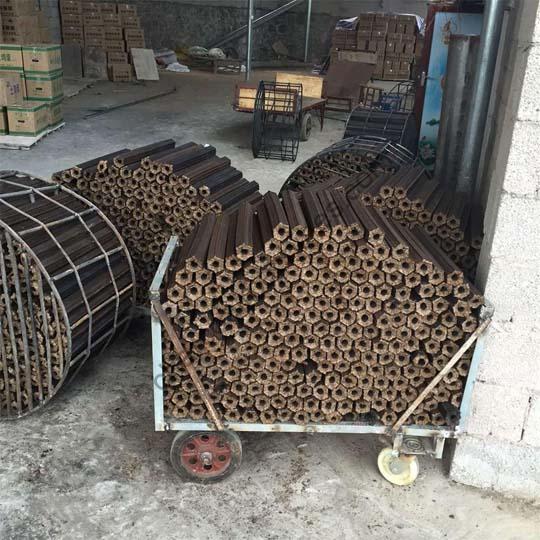
ถ่านอัดแท่ง
จากนั้นเราจะนำวัตถุดิบที่มีขนาดอนุภาคเหมาะสมเข้าเครื่องอบแห้งแบบลมหรือเครื่องอบแห้งแบบหมุนเพื่ออบแห้ง ปริมาณความชื้นของวัสดุจะลดลงต่ำกว่า 10% เมื่ออบแห้ง อุณหภูมิเฉลี่ยประมาณ 60-70 องศาเซลเซียส หลังจากอบแห้งแล้ว วัตถุดิบสามารถเข้าสู่เครื่องอัดถ่านอัดแท่งจากขี้เลื่อยเพื่ออัดเป็นแท่ง
ข้อกำหนดสำหรับอุณหภูมิ
การผลิตแท่งถ่านจะเสร็จสมบูรณ์บน เครื่องอัดถ่านอัดแท่งชีวมวล มีวงแหวนทำความร้อนอยู่ด้านนอกปลอกขึ้นรูปของเครื่องอัดถ่านอัดแท่งจากขี้เลื่อย ซึ่งสามารถเพิ่มอุณหภูมิของปลอกได้ถึงประมาณ 350 องศาเซลเซียส
อุณหภูมิของปลอกสามารถปรับได้ เมื่ออุณหภูมิของปลอกสูงขึ้น สีผิวของแท่งที่ขึ้นรูปจะเข้มขึ้น ในทางกลับกัน เมื่ออุณหภูมิของปลอกต่ำ สีของแท่งจะอ่อนลง
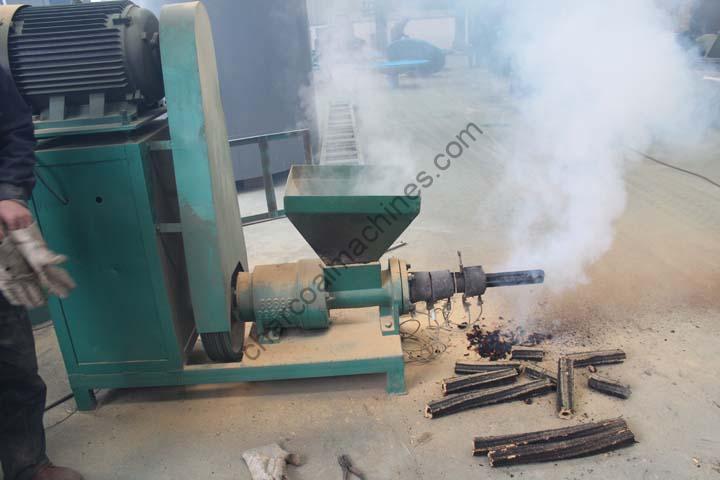
การทำงานของเครื่องอัดถ่านอัดแท่ง 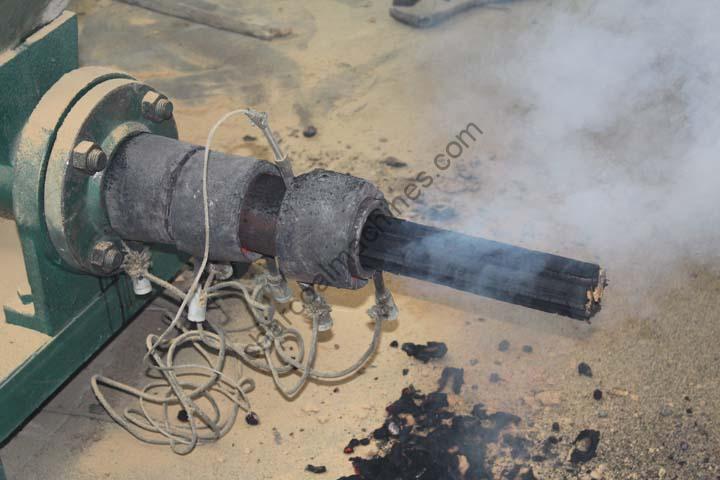
การทำงานของเครื่องอัดถ่านอัดแท่ง 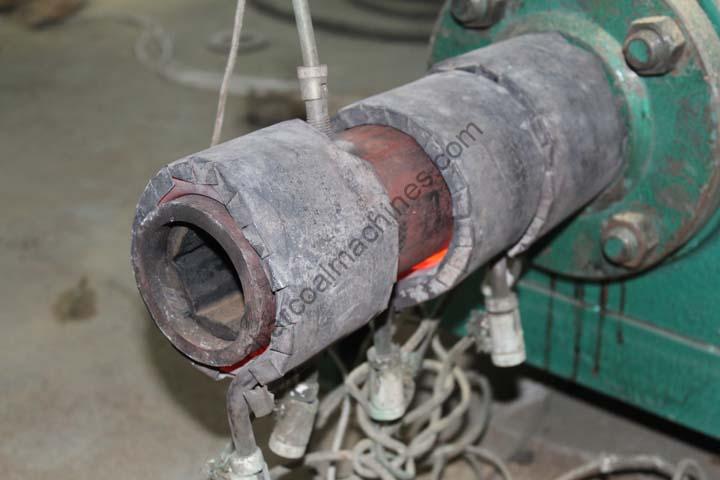
การทำงานของเครื่องอัดถ่านอัดแท่ง
เพื่อให้แน่ใจว่าพื้นผิวเรียบ ความหนาแน่นสูง และไม่มีรอยแตก สามารถเลือกอุณหภูมิการขึ้นรูปที่เหมาะสมตามประเภทของวัตถุดิบและปริมาณความชื้น อุณหภูมิของปลอกสามารถกำหนดได้จากการทดสอบภาคสนาม
ข้อกำหนดสำหรับอุปกรณ์เสริม
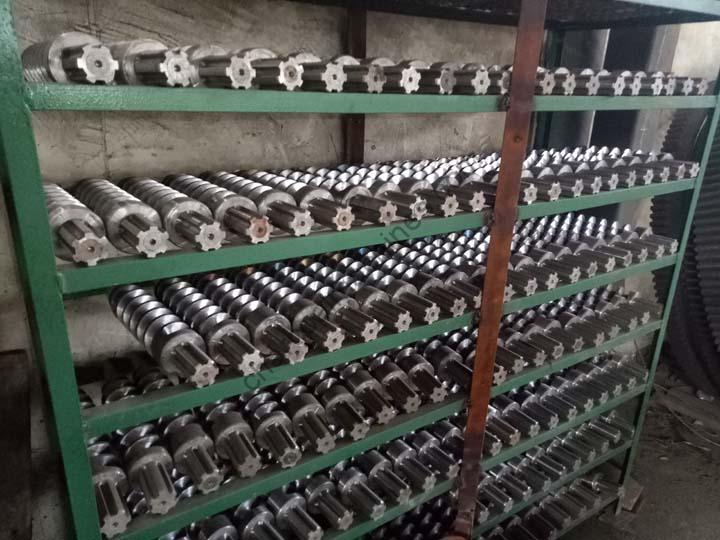
ใบพัด 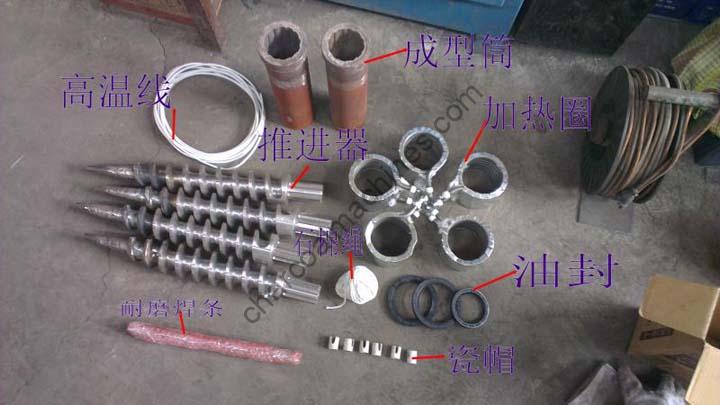
ใบพัด
ใบพัดสกรูเป็นส่วนสำคัญของเครื่องอัดถ่านอัดแท่งจากขี้เลื่อย ขนาดของเหล็กมาตรฐาน 45 ส่งผลต่อความเร็วในการขึ้นรูปและความเสถียรในการทำงานของแท่ง
ดังนั้น เมื่อใบพัดสึกหรอ ควรซ่อมแซมหรือเปลี่ยนใบพัดใหม่ทันที เพื่อไม่ให้กระทบต่อการผลิตปกติ ต้องใช้อิเล็กโทรดที่ทนต่อการสึกหรอในการบำรุงรักษา ตามชั้นมุมเกลียวของใบพัด ต้องกำจัดตะกรันเชื่อมก่อนการเชื่อมซ้ำ