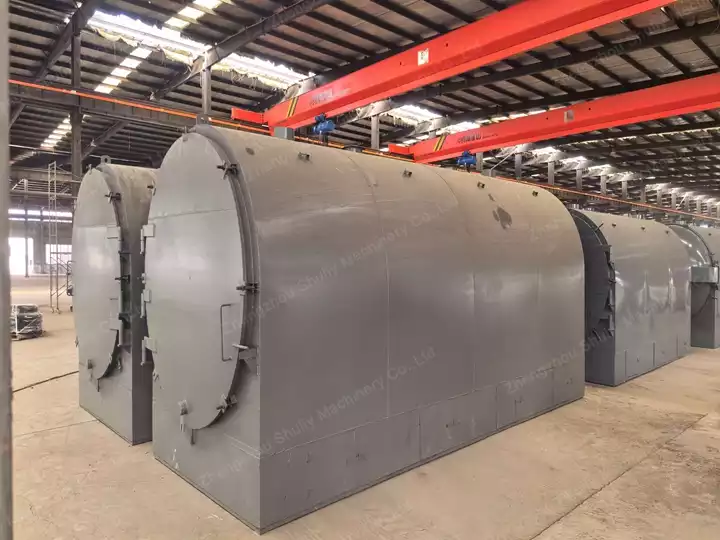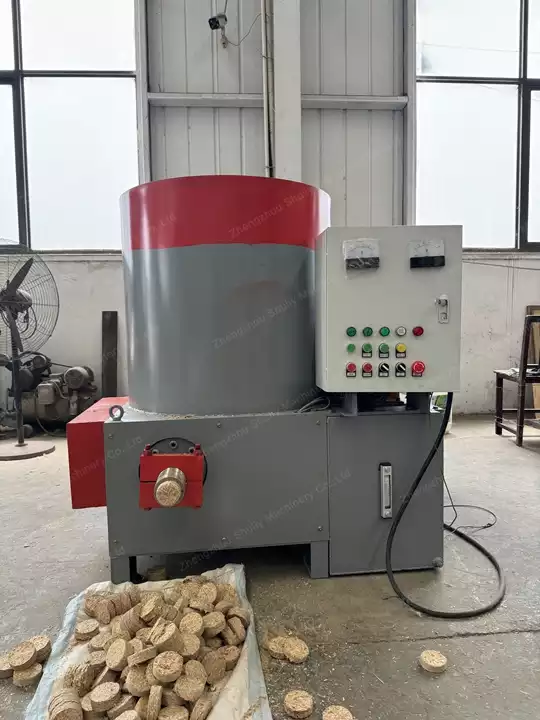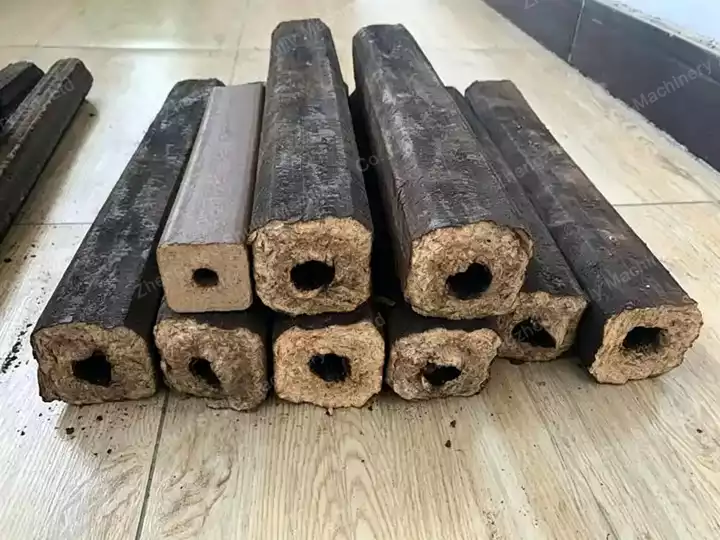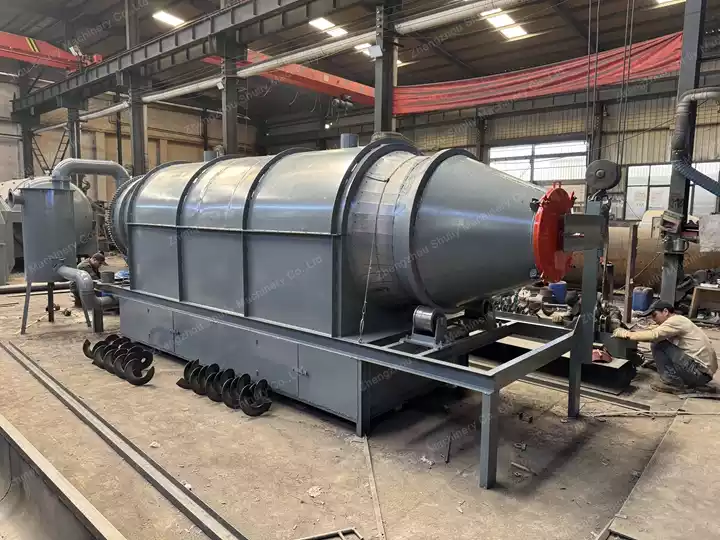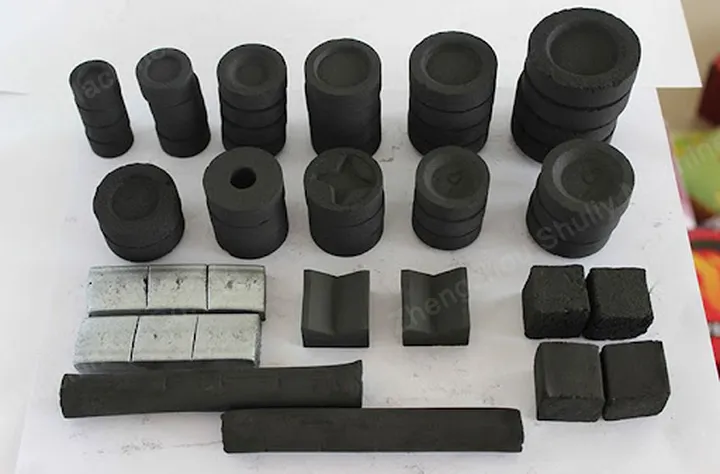
Kömür üretimiyle uğraşan birçok kullanıcı, toz kömür veya odun kömürü kalıplamaya oldukça aşinadır. Toz kömür kalıplama, yüksek kaliteli kömür ve odun kömürü briketleri üretiminde önemli bir adımdır. Toz kömür ve odun kömürü briket makinesi, kalıplama için ana ekipmandır. Toz kömür ve odun kömürü kalıplama sürecinde dikkat etmemiz gereken birkaç önemli faktör vardır.
1. Hammaddenin kalıplama özellikleri
Kömür ve odun kömürü gibi hammaddelerin kalıplama özellikleri, toz kömür ve odun kömürü kalıplama sürecini etkileyen en kritik iç faktörlerdir, özellikle de kömür ve odun kömürünün esnekliği ve plastisitesi. Toz kömür ve odun kömürünün plastisitesi ne kadar yüksekse, kalıplama özellikleri o kadar iyidir.
Turba, linyit, odun kömürü tozu ve diğer hammaddeler, yüksek plastik asfalten ve hümik asit maddeleri bakımından zengindir, bu nedenle kalıplamaları iyidir, kalıplama sonucu idealdir. Genellikle, presleme öncesi kömür tozu ve odun kömürü tozunun çoğuna, plastisitesini artırmak için bir bağlayıcı eklenmesi gerekir.
2. Kalıplama basıncı
Kalıplama kuvveti kırma kuvvetinden düşük olduğunda, odun kömürü briketleri ekstrüzyon makinesi'in mekanik dayanımı kalıplama basıncının artmasıyla artar. Farklı kömür ve odun kömürü türlerinin farklı kırma kuvvetleri vardır. Optimum kalıplama basıncı, kömür briketlerinin türü, malzemelerin nem ve parçacık boyutu bileşimi ile bağlayıcı türü ve miktarı ile yakından ilişkilidir.
3. Hammaddelerin nem içeriği
Malzemedeki nemin kalıplama sürecindeki rolü başlıca şunları içerir:
Uygun miktarda su içeriği, bir yağlayıcı görevi görerek kalıplama sisteminin iç sürtünmesini azaltabilir ve odun kömürü ekstrüder makinesi'nin mekanik dayanımını artırabilir. Çok fazla su varsa, malzeme yüzeyindeki su tabakası kalınlaşır, bu da malzemelerin birbirleri arasındaki tam yoğunluğu etkiler ve odun kömürü briket makinesinin mekanik dayanımını azaltır. Ayrıca, aşırı nem içeriği, odun kömürü briketleri kurutulduğunda kolayca çatlamasına neden olur, böylece odun kömürü veya kömür briketleri kırılmaya yatkın hale gelir;
Kalıplama için hidrofilik bir bağlayıcı kullanılıyorsa, uygun miktarda su, malzemelerin yüzeyini önceden ıslatarak malzemeler arasındaki bağlanmayı kolaylaştırır. Çok fazla su varsa, bağlayıcının etkisi kötüleşir. Uygun kalıplama nemi genellikle %10 ila %15 arasındadır.
Hidrofobik bağlayıcı kalıplama kullanılıyorsa, su bağlayıcının etkisini azaltır, bu nedenle malzemenin su içeriği genellikle %4'ün altında kontrol edilir. Kısacası, malzemelerin nemi, gerçek duruma göre esnek bir şekilde kontrol edilmeli ve en uygun aralıkta tutulmalıdır.
4. Bağlayıcı dozajı
Çoğu kömür ve odun kömürünün kalıplama performansı düşük olduğundan, bağlayıcı kullanarak kalıplama işlemi daha yaygındır. Bu noktada, bağlayıcı miktarı yalnızca briket dayanımını etkileyen anahtar faktör değil, aynı zamanda briket üretim maliyeti üzerinde de çok önemli bir etkiye sahiptir. Bağlayıcı konsolidasyonu açısından bakıldığında, bağlayıcı miktarını artırmak briket dayanımını iyileştirmek için faydalıdır.
Ancak, kalıplama süreci perspektifinden bakıldığında, bağlayıcı miktarını artırmak kalıplama basıncını ve briket dayanımını iyileştirmek için elverişli değildir: kalıplama stabilitesi açısından, bağlayıcı miktarını artırmak briket dayanımını iyileştirmek için elverişli değildir. Bu nedenle, deneyler yoluyla en uygun bağlayıcı miktarını belirlemek gereklidir.