Kömür üretim hattında, talaş briket makinesi, kömür şekillendirme için önemli bir makinedir. Bu nedenle, talaş briket makinesini nasıl daha iyi kullanacağınızı bilmek gerekir. Talaş briket makinesini kullanmak için, makinenin gereksinimlerini anlamalısınız, böylece yüksek kaliteli makine yapımı kömür üretimini sağlayabilirsiniz.
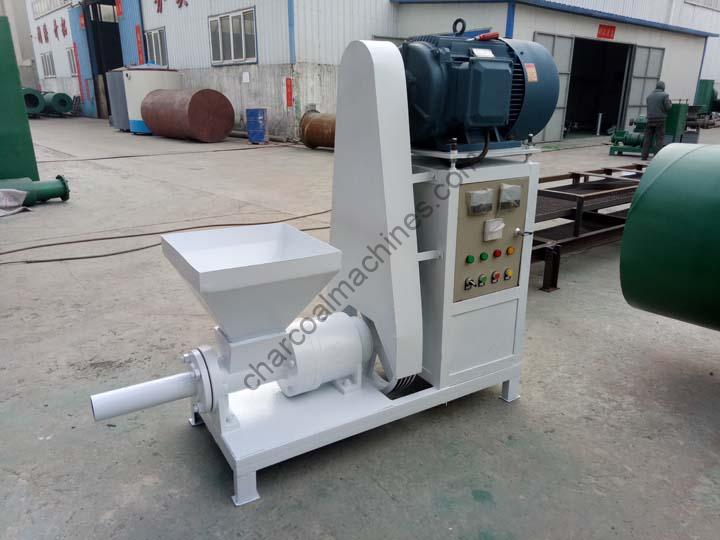
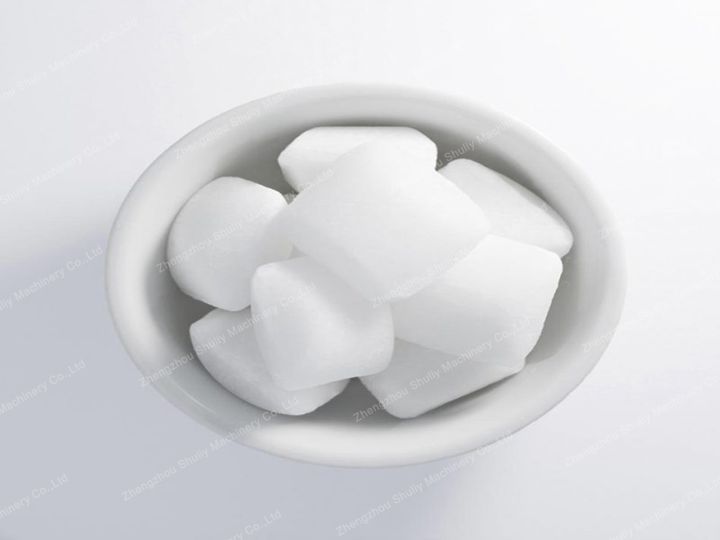
beyaz kömür briket makinesi 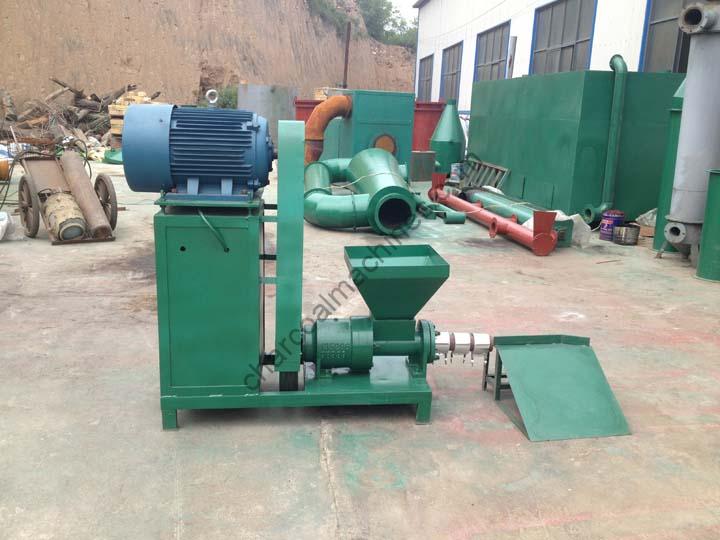
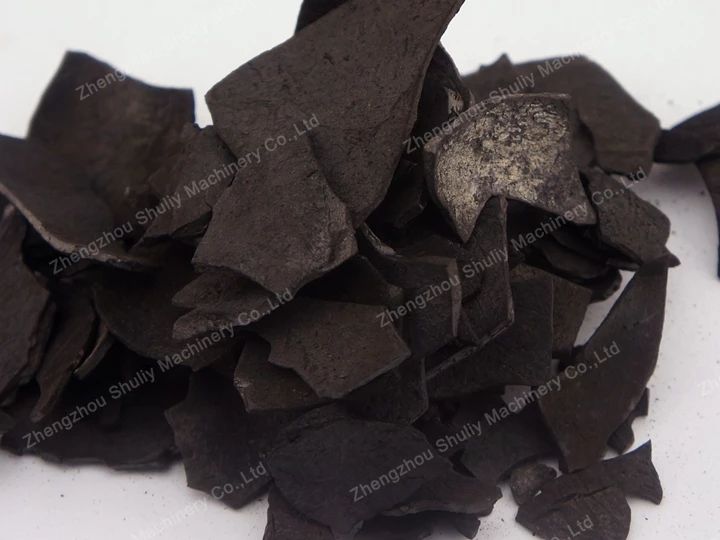
kömür briket makinesi 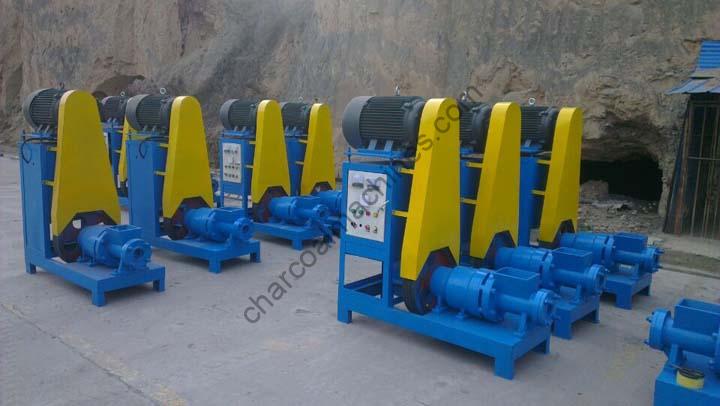
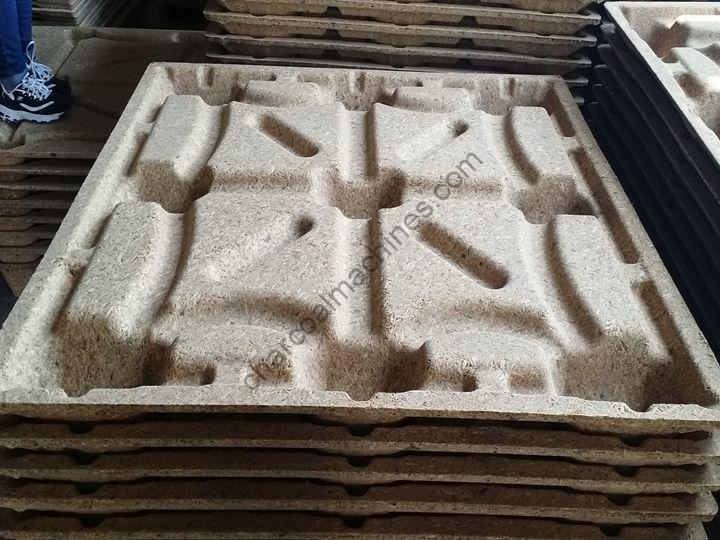
kömür briket makinesi 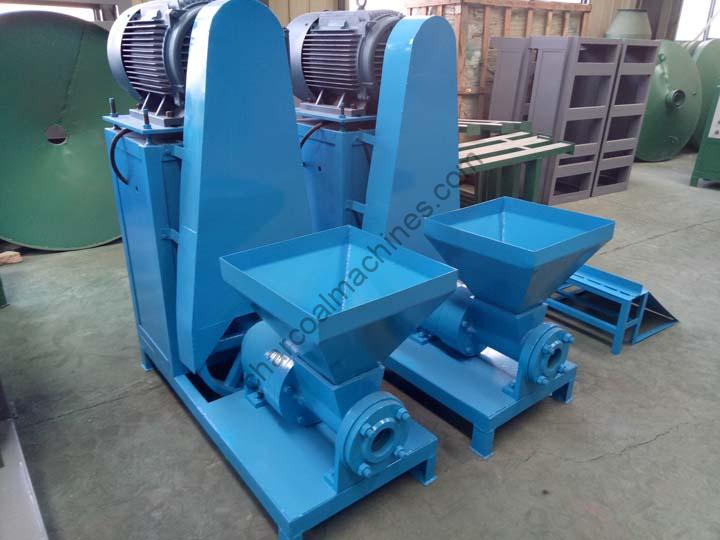
kömür briket makinesi
Hammadde gereksinimleri
Çubuğun kalitesi yalnızca ekipmanın kendisi ve üretim süreci tarafından değil, aynı zamanda hammaddedeki nem içeriği tarafından da belirlenir. Hammaddelerin nem içeriğinin genellikle %10'dan az olması gerekir.
Bu nedenle, ilk işimiz hammaddeleri kurutmaktır. Kurutmadan önce, hammadde 1-2 gün açık havada kurutulabilir, böylece hammadde yüzeyindeki nem buharlaşır, kurutma süresi ve kurutucunun yakıt tüketimi azalır.
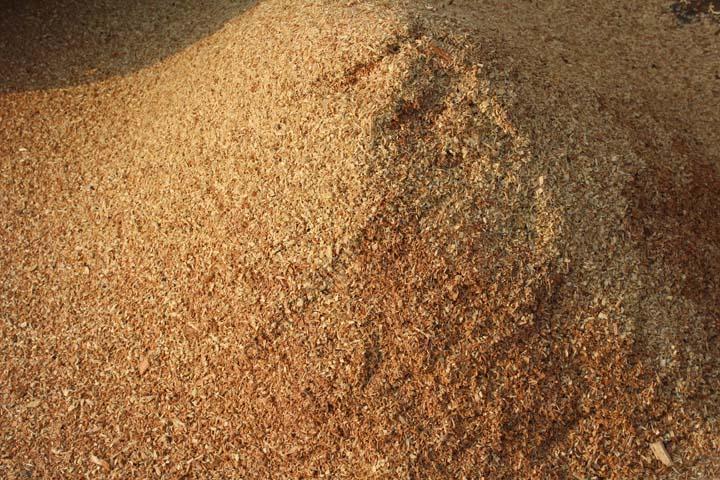
talaş 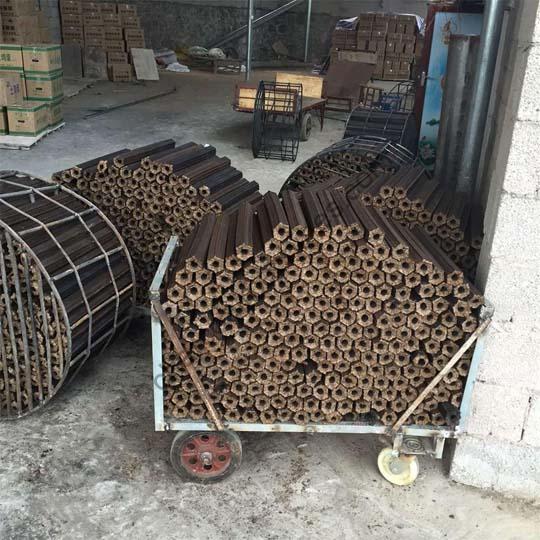
briketler
Daha sonra, boyut olarak uygun hammaddeleri hava akışlı kurutma makinesine veya döner tamburlu kurutma makinesine kurutmak için koyarız; kurutma sırasında malzemelerin nem içeriği %10'un altına düşer, ortalama sıcaklık yaklaşık 60-70 °C'dir. Kurutma işleminden sonra, hammadde talaş briket makinesine girerek çubuk presleme yapabilir.
Sıcaklık gereksinimleri
Çubuğun üretimi biyokütle briket makinesi üzerinde tamamlanır. Talaş briket makinesi ekipmanının şekillendirme manşonunun dışında bir ısıtma halkası bulunur; bu, manşonun sıcaklığını yaklaşık 350 °C'ye kadar yükseltebilir.
Manşonun sıcaklığı ayarlanabilir. Manşon sıcaklığı daha yüksek olduğunda, şekillendirilmiş çubuğun yüzey rengi daha koyu olur. Tersine, manşon sıcaklığı düşük olduğunda, çubuğun rengi daha açık olur.
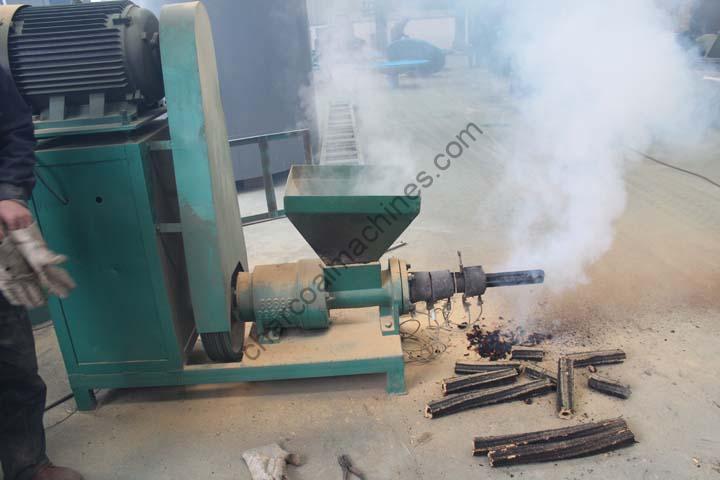
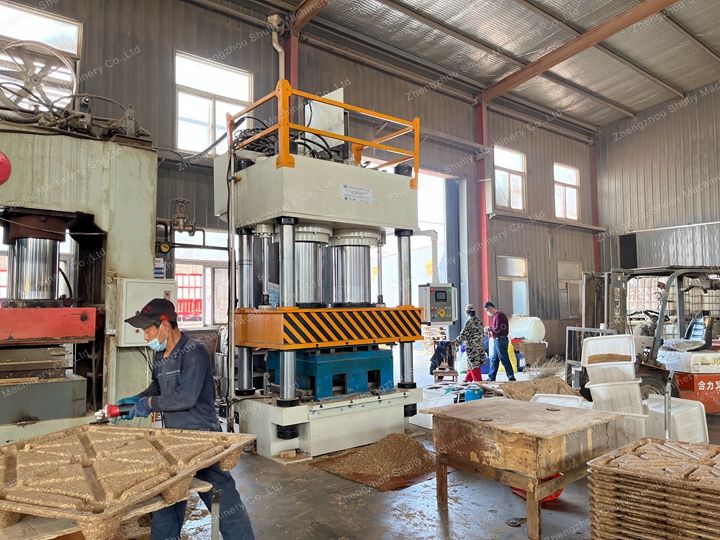
briket makinesi çalışması 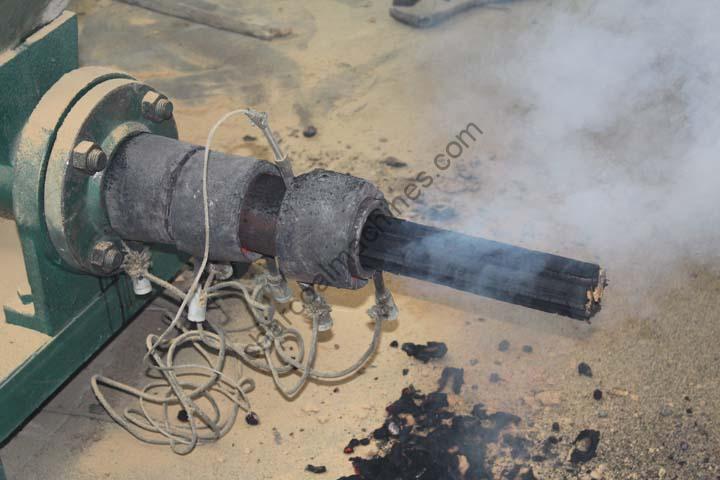
briket makinesi çalışması 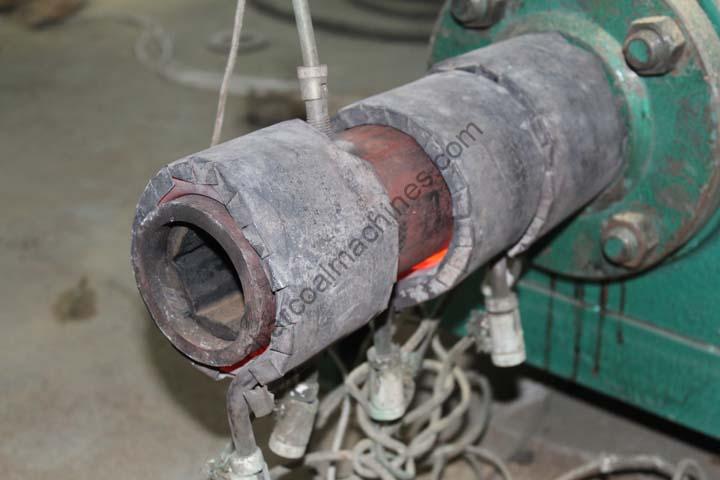
briket makinesi çalışması
Pürüzsüz bir yüzey, yüksek yoğunluk ve çatlaksızlık sağlamak için, hammadde türüne ve nem içeriğine göre uygun şekillendirme sıcaklığı seçilebilir. Manşon sıcaklığı saha testi ile belirlenebilir.
Aksesuar gereksinimleri
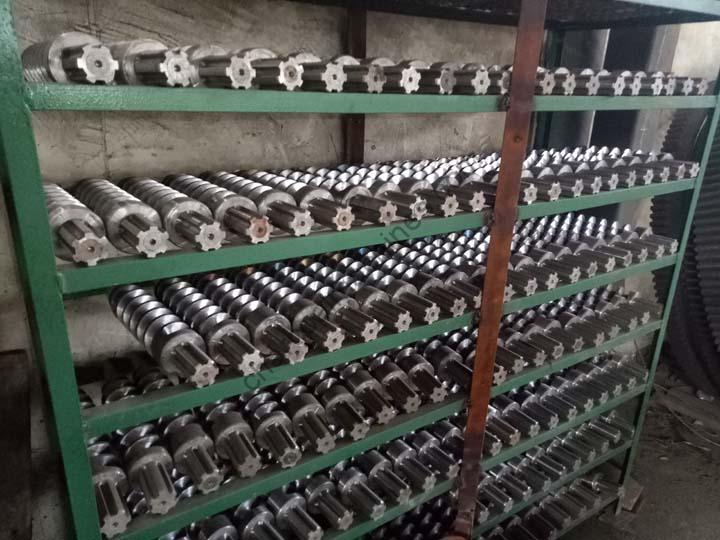
pervane 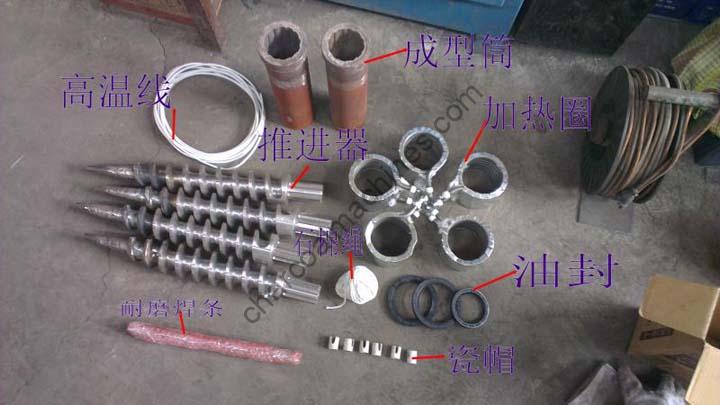
pervane
Vidalı pervane, talaş briket makinesinin önemli bir parçasıdır. Standart çelik 45'in boyutu, çubuğun şekillendirme hızını ve çalışma kararlılığını etkiler.
Bu nedenle, pervane aşındığında, normal üretimi etkilememek için zamanında onarılmalı veya yenisiyle değiştirilmelidir. Bakım için aşınmaya dayanıklı elektrotlar kullanılmalıdır. Pervanenin helis açısı katmanına göre, yeniden kaynak yapmadan önce kaynak cürufu temizlenmelidir.