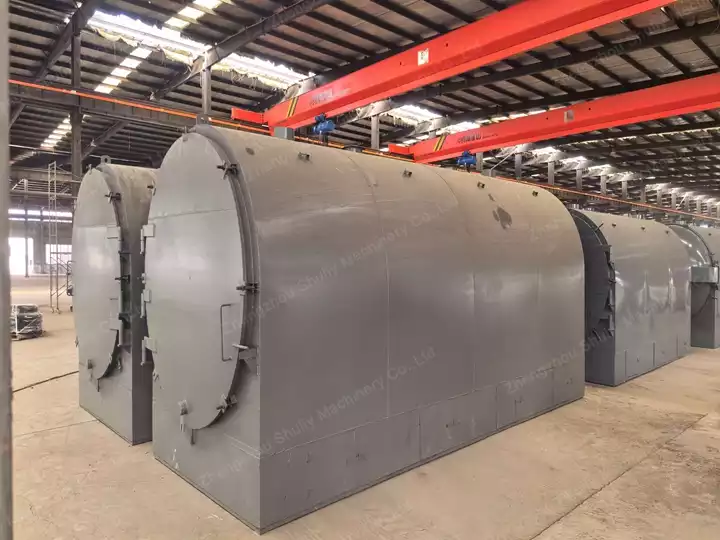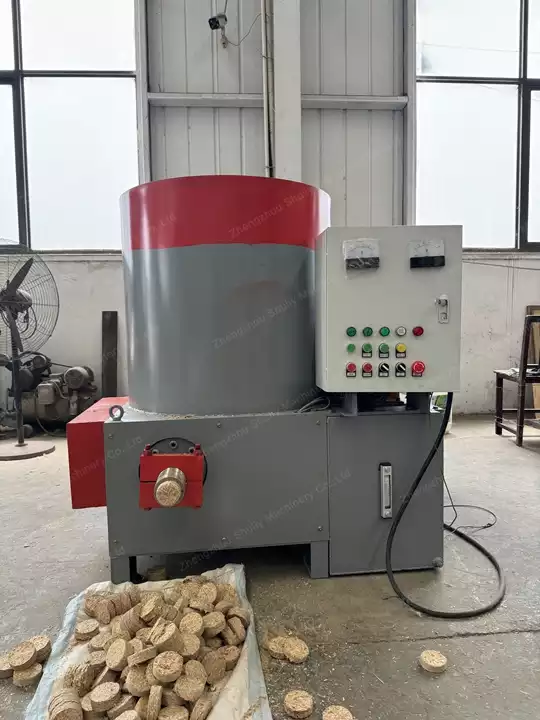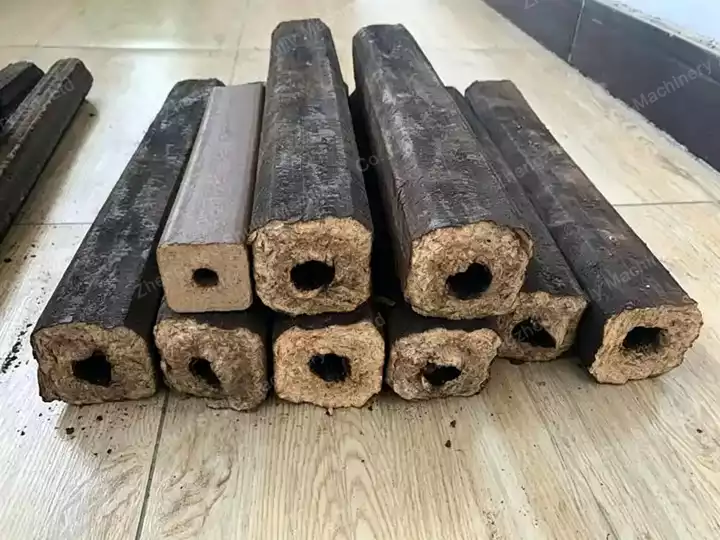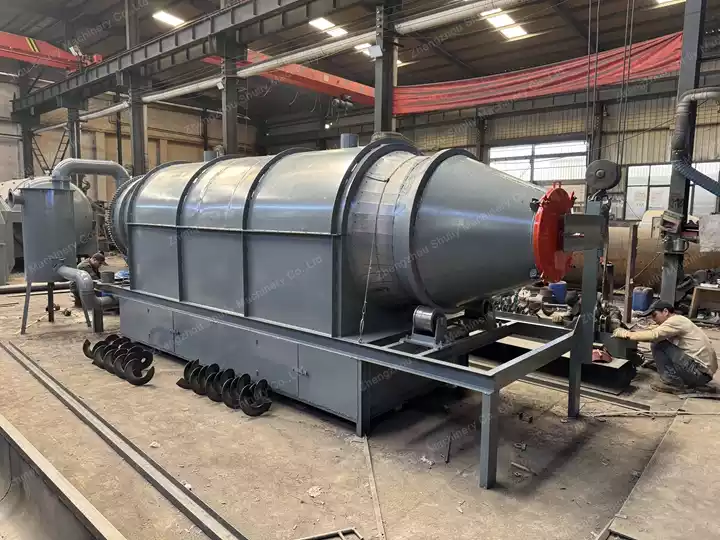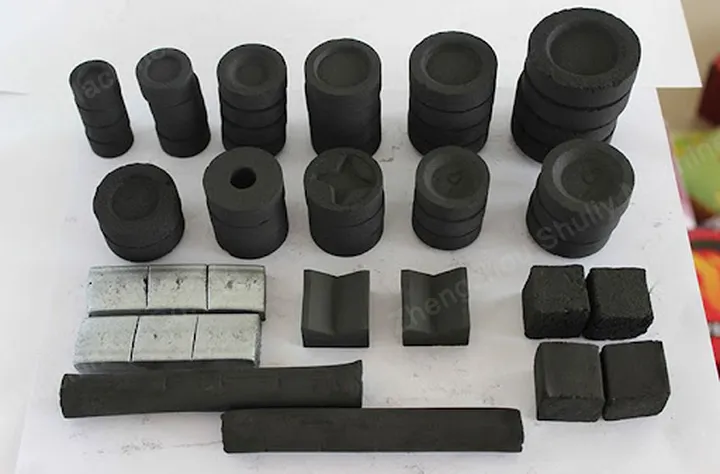
Nhiều người dùng tham gia sản xuất than củi rất quen thuộc với việc tạo hình than bột hoặc than củi bột. Tạo hình than bột là một khâu quan trọng trong sản xuất than tổ ong và than củi chất lượng cao. Máy ép than bột và than củi là thiết bị chính để tạo hình. Có một số yếu tố quan trọng trong quá trình tạo hình than bột và than củi mà chúng ta cần chú ý.
1. Đặc tính tạo hình của nguyên liệu thô
Đặc tính tạo hình của nguyên liệu thô như than và than củi là yếu tố nội tại quan trọng nhất ảnh hưởng đến quá trình tạo hình than bột và than củi, đặc biệt là độ đàn hồi và độ dẻo của than và than củi. Độ dẻo của than bột và than củi càng cao thì đặc tính tạo hình càng tốt.
Than bùn, than non, bột than củi và các nguyên liệu thô khác rất giàu chất nhựa đường dẻo cao và axit humic, do đó khả năng tạo hình của chúng tốt, hiệu quả tạo hình lý tưởng. Thông thường, hầu hết bột than và bột than củi trước khi ép tạo hình cần thêm chất kết dính để tăng độ dẻo trước khi tạo hình.
2. Áp lực tạo hình
Khi lực tạo hình nhỏ hơn lực phá vỡ, độ bền cơ học của máy ép than củi tăng khi áp lực tạo hình tăng. Các loại than và than củi khác nhau có lực phá vỡ khác nhau. Áp lực tạo hình tối ưu liên quan chặt chẽ đến loại than tổ ong, thành phần độ ẩm và kích thước hạt của vật liệu, cũng như loại và lượng chất kết dính.
3. Độ ẩm của nguyên liệu thô
Vai trò của độ ẩm trong vật liệu trong quá trình tạo hình chủ yếu bao gồm:
Lượng nước thích hợp có thể hoạt động như chất bôi trơn, giảm ma sát bên trong của hệ thống tạo hình và cải thiện độ bền cơ học của máy ép than củi. Nếu có quá nhiều nước, lớp nước trên bề mặt vật liệu sẽ dày hơn, ảnh hưởng đến mật độ đầy đủ của vật liệu với nhau và làm giảm độ bền cơ học của máy ép than củi. Ngoài ra, độ ẩm quá cao sẽ dễ gây nứt khi than củi được sấy khô, khiến than củi hoặc than tổ ong dễ bị gãy;
Nếu sử dụng chất kết dính ưa nước để tạo hình, một lượng nước thích hợp sẽ làm ướt bề mặt vật liệu trước, tạo điều kiện cho sự liên kết giữa các vật liệu. Nếu quá nhiều nước, hiệu quả của chất kết dính sẽ trở nên kém hơn. Độ ẩm tạo hình thích hợp thường là 10% ~ 15%.
Nếu sử dụng chất kết dính kỵ nước để tạo hình, nước sẽ làm giảm hiệu quả của chất kết dính, do đó thường kiểm soát độ ẩm của vật liệu dưới 4%. Tóm lại, độ ẩm của vật liệu cần được kiểm soát linh hoạt theo tình hình thực tế và được kiểm soát trong phạm vi tối ưu.
4. Liều lượng chất kết dính
Bởi vì hầu hết than và than củi có hiệu suất tạo hình kém, nên việc sử dụng quy trình tạo hình bằng chất kết dính phổ biến hơn. Tại thời điểm này, lượng chất kết dính không chỉ là yếu tố chính ảnh hưởng đến độ bền của than tổ ong mà còn có tác động rất quan trọng đến chi phí sản xuất than tổ ong. Từ tình hình cố kết của chất kết dính, tăng lượng chất kết dính có lợi để cải thiện độ bền của than tổ ong.
Tuy nhiên, từ góc độ của quy trình tạo hình, tăng lượng chất kết dính không có lợi cho việc cải thiện áp lực tạo hình và độ bền của than tổ ong: từ góc độ ổn định của quá trình tạo hình, tăng lượng chất kết dính không có lợi cho việc cải thiện độ bền của than tổ ong. Do đó, cần xác định lượng chất kết dính tối ưu thông qua thử nghiệm.